Piła do cięcia metalu to nie jedno urządzenie, lecz cała grupa narzędzi przeznaczonych do przecinania stali, aluminium, profili, rur, prętów i blach. W praktyce o jakości pracy decyduje nie tylko sama maszyna, ale przede wszystkim dobór technologii cięcia i osprzętu: tarczy, brzeszczotu albo taśmy. Jeśli celem jest wybór odpowiedniego sprzętu, trzeba zacząć od materiału, przekroju, oczekiwanej dokładności oraz intensywności pracy. Innej piły do cięcia metalu potrzebuje monter na budowie, innej ślusarz warsztatowy, a jeszcze innej użytkownik okazjonalnie skracający profile.
Czym jest piła do cięcia metalu
Piła do cięcia metalu to urządzenie, które rozdziela materiał poprzez skrawanie zębami brzeszczotu, taśmy lub tarczy, ewentualnie przez ścieranie tarczą przecinającą w przecinarkach ściernych. W języku potocznym wiele osób nazywa „piłą” także przecinarkę do metalu, choć technicznie są to różne rozwiązania. Różnica jest istotna, bo wpływa na szybkość pracy, temperaturę cięcia, ilość zadziorów, dokładność oraz trwałość osprzętu.
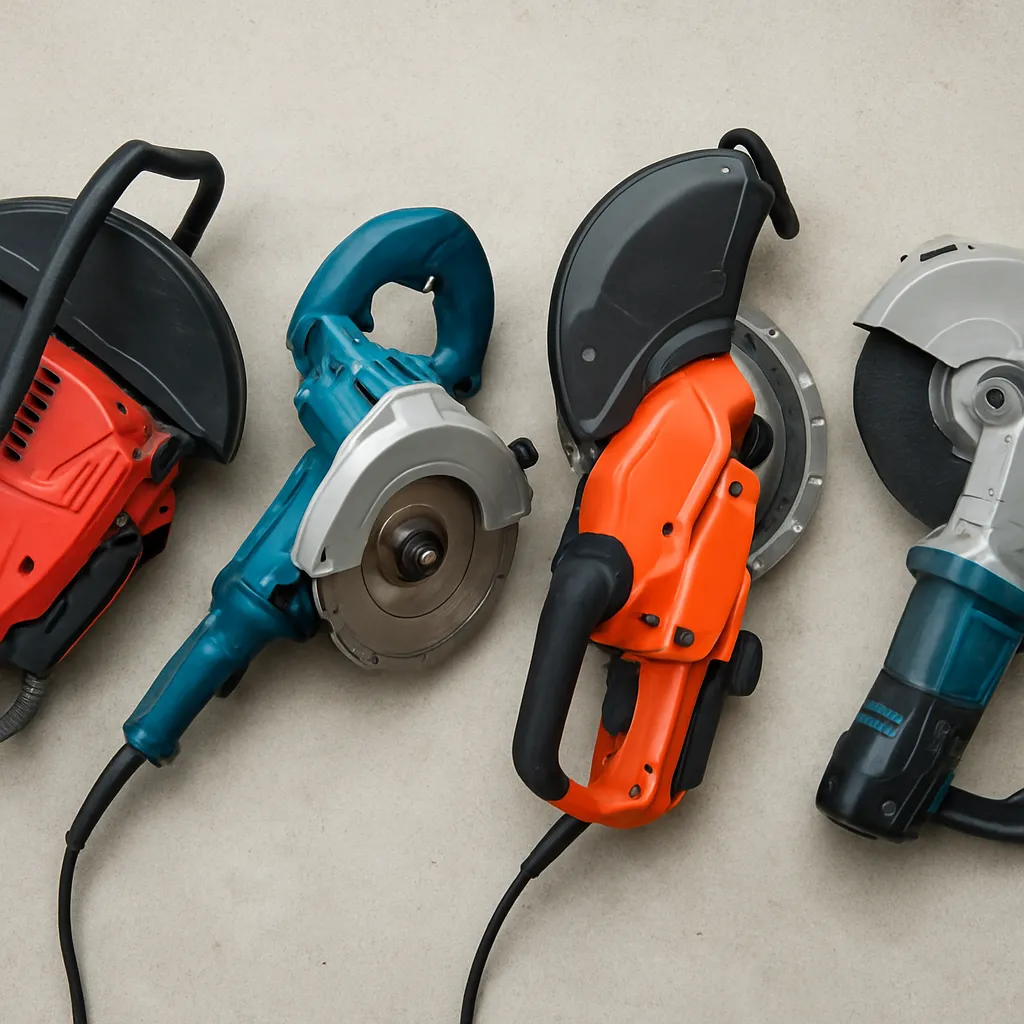
Najczęściej spotykane urządzenia do cięcia metalu to:
- piły taśmowe do metalu – do precyzyjnego i wydajnego przecinania profili, rur i pełnych przekrojów,
- przecinarki tarczowe – z tarczą ścierną lub widiową do szybkiego cięcia prostego,
- piły szablaste – do prac montażowych, demontażowych i cięcia w trudno dostępnych miejscach,
- wyrzynarki – używane pomocniczo do cienkich blach i prostszych kształtów,
- ręczne piłki do metalu – do drobnych prac warsztatowych i serwisowych.
Wybór nie powinien opierać się wyłącznie na mocy urządzenia. Znacznie ważniejsze są stabilność prowadzenia, rodzaj cięcia, kompatybilność osprzętu i możliwość pracy z konkretnym materiałem.
Jak działa piła do cięcia metalu
Zasada działania zależy od konstrukcji urządzenia. W klasycznych piłach skrawających materiał usuwany jest przez uzębienie, które stopniowo odcina kolejne warstwy metalu. Im lepiej dobrana podziałka zębów i prędkość cięcia, tym chłodniejsza praca, mniejsze drgania i lepsza powierzchnia po przecięciu.
W przecinarkach ściernych materiał rozdziela cienka tarcza ścierna, która nie tnie zębami, lecz ściera metal z dużą prędkością. Takie rozwiązanie jest szybkie i popularne, ale zwykle daje więcej iskier, więcej nagrzewania i mniej precyzyjną krawędź niż piła taśmowa lub tarcza widiowa do metalu.
W praktyce można wyróżnić trzy główne sposoby pracy:
- cięcie skrawające taśmą – dokładne, relatywnie chłodne, dobre do warsztatu,
- cięcie tarczą zębatą – szybkie, czyste, wygodne przy seryjnym docinaniu,
- cięcie ścierne – uniwersalne i szybkie, ale głośne, gorące i bardziej agresywne dla materiału.
Rodzaje pił do cięcia metalu i ich zastosowanie
Piła taśmowa do metalu
Piła taśmowa wykorzystuje zamkniętą taśmę z uzębieniem poruszającą się w jednym kierunku. To jedno z najbardziej praktycznych rozwiązań do warsztatu ślusarskiego i produkcji małoseryjnej. Dobrze radzi sobie z rurami, profilami, kątownikami i wałkami. Pozwala uzyskać stosunkowo prostą krawędź, małe straty materiału i mniejszą ilość zadziorów.
Najważniejsze w praktyce są: szerokość taśmy, podziałka zębów, prawidłowe naprężenie taśmy, stabilne prowadzenie oraz dobór prędkości do rodzaju metalu. Zbyt drobne uzębienie spowalnia cięcie grubszych przekrojów, a zbyt grube może powodować szarpanie cienkościennych profili.
Przecinarka tarczowa do metalu
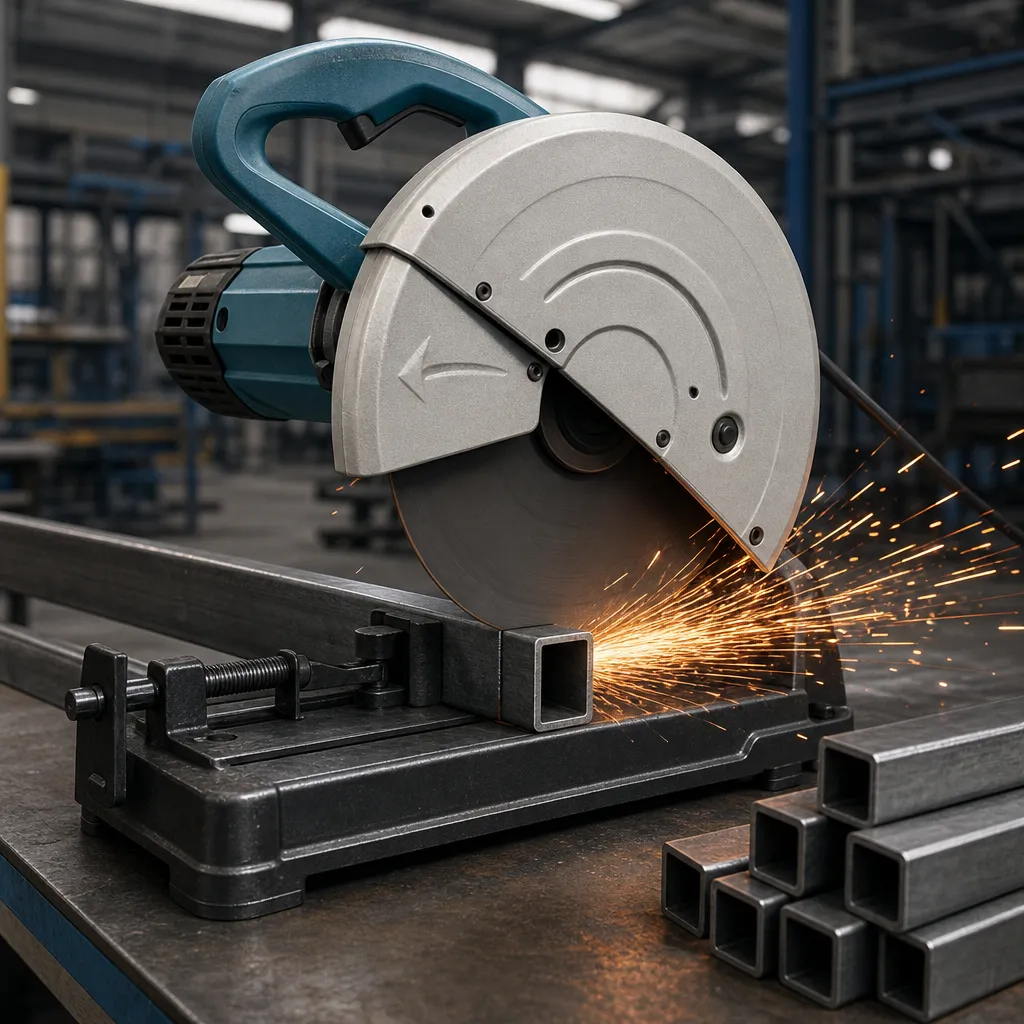
Przecinarka tarczowa jest często stosowana na budowach, w warsztatach montażowych i przy seryjnym przycinaniu elementów pod kątem. Występuje w dwóch podstawowych odmianach: z tarczą ścierną oraz z tarczą zębatą przeznaczoną do metalu.
Tarcza ścierna jest tańsza i szeroko dostępna, ale zużywa się wraz z pracą, generuje dużo iskier i pozostawia bardziej rozgrzaną krawędź. Tarcza zębata daje zwykle czystsze cięcie, mniej odkształceń cieplnych i większą powtarzalność, ale wymaga właściwego doboru do materiału i przestrzegania dopuszczalnych obrotów.
Piła szablasta
Piła szablasta sprawdza się tam, gdzie ważniejsza od idealnej geometrii jest mobilność i dostęp do miejsca cięcia. Używa się jej do rozcinania rur stalowych, elementów instalacyjnych, konstrukcji lekkich czy demontażu. Kluczowe znaczenie ma tu odpowiedni brzeszczot do metalu, jego długość i liczba zębów na cal.
Nie jest to jednak najlepsza piła do precyzyjnego cięcia seryjnego. Przy dłuższych przekrojach i grubszych elementach urządzenie może pracować wolniej, a jakość krawędzi zależy silnie od techniki operatora.
Ręczna piła do metalu
Klasyczna piłka ręczna nadal ma zastosowanie przy drobnych korektach, serwisie i pracach wykończeniowych. Jest tania, cicha i bezpieczna pod warunkiem prawidłowego napięcia brzeszczotu. Jej ograniczeniem jest oczywiście wydajność i komfort przy większej liczbie cięć.
Jaką piłę do cięcia metalu wybrać
Wybór warto zacząć od odpowiedzi na cztery pytania: co będzie cięte, jak często, z jaką dokładnością i czy praca odbywa się w warsztacie czy w terenie. To ważniejsze niż sama deklarowana moc silnika.
| Rodzaj urządzenia | Najlepsze zastosowanie | Zalety | Ograniczenia |
|---|---|---|---|
| Piła taśmowa do metalu | Rury, profile, pręty, warsztat, powtarzalne cięcie | Dokładność, mało zadziorów, mniejsze nagrzewanie | Mniejsza mobilność, większe znaczenie regulacji i prowadzenia taśmy |
| Przecinarka tarczowa ścierna | Szybkie cięcie stali konstrukcyjnej, prace budowlane | Duża szybkość, prosta obsługa, niska cena osprzętu | Dużo iskier, hałas, gorąca krawędź, mniejsza precyzja |
| Przecinarka tarczowa z tarczą zębatą | Dokładniejsze cięcie profili i rur, prace montażowe | Czystsza krawędź, mniej gratu, większa powtarzalność | Wyższy koszt tarczy, konieczność ścisłego doboru osprzętu |
| Piła szablasta | Demontaż, instalacje, praca w ciasnych miejscach | Mobilność, uniwersalność, cięcie w terenie | Mniejsza precyzja, zależność od jakości brzeszczotu i techniki |
| Ręczna piłka do metalu | Drobne prace, serwis, korekty | Niska cena, brak zasilania, dobra kontrola | Niska wydajność, duży wysiłek przy grubszym materiale |
Dobór do materiału
Nie każda piła do cięcia metalu pracuje równie dobrze z każdym materiałem. Stal konstrukcyjna, stal nierdzewna, aluminium i cienka blacha stawiają zupełnie inne wymagania.
- stal konstrukcyjna – dobrze znosi przecinarki ścierne, taśmowe i tarczowe z odpowiednim osprzętem,
- stal nierdzewna – wymaga kontroli temperatury i właściwej geometrii zębów,
- aluminium – potrzebuje osprzętu ograniczającego zaklejanie zębów i zbyt agresywne chwytanie materiału,
- blacha cienka – wymaga drobniejszego uzębienia, aby ograniczyć szarpanie i zaginanie krawędzi.
Kluczowe parametry techniczne
Przy wyborze warto analizować parametry, które mają realne znaczenie użytkowe:
- rodzaj narzędzia tnącego – taśma, tarcza, brzeszczot,
- maksymalny przekrój cięcia – decyduje, czy urządzenie poradzi sobie z profilem lub rurą,
- zakres regulacji kąta – istotny przy cięciu ukośnym,
- prędkość cięcia lub liczba biegów – pozwala dopasować pracę do stali, nierdzewki lub aluminium,
- sztywność imadła i prowadzenia – wpływa bezpośrednio na prostopadłość i powtarzalność,
- system chłodzenia – ważny w maszynach warsztatowych i cięciu intensywnym,
- dostępność osprzętu eksploatacyjnego – taśm, tarcz i brzeszczotów o odpowiednich parametrach.
Dobór tarczy, taśmy lub brzeszczotu
Nawet dobra piła do cięcia metalu będzie pracowała źle z nieodpowiednim osprzętem. To najczęstsza przyczyna wolnego cięcia, przegrzewania, łamania zębów i krzywych krawędzi.
Tarcza do metalu
Przy przecinarkach tarczowych należy sprawdzić:
- średnicę tarczy – zgodną z urządzeniem,
- średnicę otworu – zgodną z wrzecionem,
- maksymalne dopuszczalne obroty – nie mogą być niższe niż obroty maszyny,
- przeznaczenie materiałowe – stal, stal nierdzewna, aluminium lub inne metale,
- rodzaj tarczy – ścierna albo zębata.
Nie wolno zakładać, że tarcza „do metalu” pasuje do każdej przecinarki i każdego stopu. Szczególnie tarcze zębate muszą być zgodne z zakresem prędkości i zastosowaniem producenta.
Taśma tnąca
W pile taśmowej krytyczne są szerokość taśmy, grubość, podziałka zębów oraz materiał wykonania. W praktyce stosuje się taśmy do cięcia uniwersalnego oraz bardziej specjalistyczne do stali stopowych czy pełnych przekrojów. Prawidłowy dobór oznacza, że w materiale jednocześnie pracuje kilka zębów, ale nie za dużo. To ogranicza wibracje i poprawia żywotność.
Brzeszczot do piły szablastej lub ręcznej
Do metalu stosuje się brzeszczoty o drobniejszym uzębieniu niż do drewna. Cienkie ścianki rur i profili potrzebują zwykle drobniejszej podziałki, aby uniknąć zahaczania. Grubszy materiał może wymagać mocniejszego, dłuższego brzeszczotu o uzębieniu dopasowanym do przekroju. Zbyt długi brzeszczot bez podparcia łatwiej wpada w drgania.
Bezpieczna obsługa i technika cięcia
Bezpieczeństwo przy cięciu metalu ma pierwszeństwo przed tempem pracy. Piła do cięcia metalu generuje iskry, ostre wióry, hałas i ryzyko zakleszczenia materiału. Przy przecinarkach tarczowych dochodzi także ryzyko pęknięcia tarczy przy niewłaściwym montażu lub przeciążeniu.
Podstawowe zasady pracy:
- zawsze mocuj materiał w imadle lub stabilnym uchwycie,
- stosuj ochronę oczu i słuchu, a przy intensywnym cięciu także rękawice odpowiednie do zadania,
- nie usuwaj osłon i nie blokuj zabezpieczeń,
- nie dociskaj narzędzia nadmiernie – to nie przyspiesza pracy, tylko przegrzewa osprzęt,
- kontroluj kierunek iskier i wiórów,
- odczekaj do pełnego zatrzymania tarczy lub taśmy przed odkładaniem materiału i regulacją,
- nie tnij elementów niepewnie podpartych ani takich, które mogą zamknąć szczelinę cięcia.
W pile taśmowej ważny jest równy posuw. W przecinarce tarczowej trzeba pozwolić tarczy pracować własną geometrią. Agresywne „dopychanie” zwykle kończy się przypaleniem krawędzi, większym gratu i szybszym zużyciem osprzętu.
Konserwacja i typowe objawy zużycia
Regularna konserwacja ma bezpośredni wpływ na jakość cięcia. Wiele problemów przypisywanych „słabej pile” wynika z zaniedbanego osprzętu, rozregulowanego prowadzenia lub zużytych elementów mocujących.
Co kontrolować regularnie
- stan tarczy, taśmy lub brzeszczotu – stępienie, wyszczerbienia, pęknięcia, nierówne zużycie,
- prowadzenie i napięcie taśmy – w piłach taśmowych,
- stan imadła i prowadnic – luzy pogarszają geometrię cięcia,
- czystość osłon i strefy pracy – opiłki utrudniają prawidłowe prowadzenie materiału,
- układ chłodzenia – jeśli występuje,
- przewód zasilający, włącznik i elementy bezpieczeństwa.
Objawy, że osprzęt jest zużyty
Typowe sygnały to wolniejsze cięcie, zwiększony hałas, przegrzewanie materiału, więcej zadziorów, odchyłka od linii cięcia, drgania i konieczność coraz większego docisku. W pile taśmowej mogą pojawić się także krzywe cięcia wynikające z tępej taśmy, złego naprężenia lub wypracowanych prowadnic.
Jeżeli urządzenie zaczyna ciąć nierówno, nie należy od razu zakładać awarii silnika. Najpierw trzeba sprawdzić stan osprzętu i ustawienie mechaniczne. To najczęstsza i najtańsza do usunięcia przyczyna problemu.
Najczęstsze błędy przy cięciu metalu
- dobór osprzętu wyłącznie po wymiarze, bez sprawdzenia przeznaczenia materiałowego i dopuszczalnych obrotów,
- zbyt mocny docisk, który przegrzewa tarczę lub brzeszczot,
- cięcie bez stabilnego mocowania materiału,
- używanie stępionego osprzętu w przekonaniu, że „jeszcze da radę”,
- pomijanie czyszczenia opiłków, które zaburzają pracę prowadnic i imadła,
- stosowanie brzeszczotu uniwersalnego do wszystkiego,
- ignorowanie drgań i bicia, które mogą oznaczać problem z mocowaniem lub zużyciem części,
- praca bez ochrony oczu i słuchu.
Zalety i ograniczenia pił do cięcia metalu
Zalety
- szybsza i dokładniejsza praca niż przy cięciu ręcznym,
- możliwość powtarzalnego docinania elementów na wymiar,
- dobór technologii do zadania – od mobilnej piły szablastej po precyzyjną piłę taśmową,
- mniejsze straty materiału przy odpowiednio dobranym osprzęcie,
- obsługa wielu typów metali po zmianie taśmy, tarczy lub brzeszczotu.
Ograniczenia
- konieczność właściwego doboru osprzętu do materiału i maszyny,
- hałas, iskry i nagrzewanie przy niektórych technologiach,
- koszty eksploatacyjne związane z zużyciem tarcz, taśm i brzeszczotów,
- ograniczenia mobilności w przypadku większych maszyn warsztatowych,
- ryzyko pogorszenia jakości cięcia przy zaniedbaniu regulacji i konserwacji.
Praktyczne wskazówki
- Dobieraj piłę najpierw do przekroju materiału, a dopiero potem do ceny i mocy.
- Do częstego cięcia rur i profili w warsztacie zwykle lepsza będzie piła taśmowa niż przecinarka ścierna.
- Jeśli ważna jest mobilność, wybieraj piłę szablastą, ale traktuj ją jako narzędzie montażowe, nie zawsze produkcyjne.
- Tępy osprzęt nie tylko spowalnia pracę, ale też pogarsza bezpieczeństwo przez wzrost drgań i temperatury.
- Przy cienkościennych profilach stosuj drobniejsze uzębienie, aby ograniczyć szarpanie krawędzi.
- Nie przekraczaj dopuszczalnych obrotów tarczy, nawet jeśli fizycznie pasuje do urządzenia.
- Kontroluj prostopadłość cięcia próbnego po każdej wymianie taśmy lub tarczy, szczególnie w pracy dokładnej.
- Przy cięciu seryjnym większe znaczenie od mocy ma sztywność układu i jakość mocowania materiału.
FAQ
Do czego służy piła do cięcia metalu?
Służy do przecinania elementów metalowych takich jak rury, profile, pręty, kątowniki, blachy i pełne przekroje. W zależności od typu urządzenia może być używana do prac montażowych, warsztatowych, ślusarskich albo demontażowych.
Jaka piła do cięcia metalu będzie najlepsza do warsztatu?
Do warsztatu najczęściej dobrze sprawdza się piła taśmowa do metalu, ponieważ oferuje dobrą dokładność, mniejsze nagrzewanie materiału i powtarzalność cięcia. Jeśli priorytetem jest szybkość prostych cięć, praktyczna może być też przecinarka tarczowa.
Czy tarcza do stali nadaje się także do aluminium?
Nie należy tego zakładać automatycznie. Tarcza musi być przeznaczona do konkretnego materiału i zgodna z prędkością obrotową urządzenia. Aluminium ma inne właściwości skrawania niż stal, dlatego wymaga właściwie dobranej geometrii i sposobu pracy.
Dlaczego piła do cięcia metalu tnie krzywo?
Najczęstsze przyczyny to zużyta lub źle dobrana taśma, tarcza albo brzeszczot, zbyt duży docisk, luzy w prowadzeniu, niewłaściwe napięcie taśmy oraz słabe zamocowanie materiału. Objaw nie oznacza od razu awarii silnika.
Jak rozpoznać, że brzeszczot lub taśma są tępe?
Oznakami są wolniejsze cięcie, większa ilość zadziorów, wzrost temperatury materiału, hałas, drgania i konieczność mocniejszego dociskania. Tępy osprzęt często zostawia też gorszą powierzchnię po przecięciu.
Czy piła szablasta nadaje się do cięcia grubych profili stalowych?
Może sobie poradzić, ale wydajność i jakość będą zależne od odpowiedniego brzeszczotu i stabilizacji materiału. Do częstego cięcia grubszych profili wygodniejsza i zwykle dokładniejsza będzie piła taśmowa lub przecinarka tarczowa.
Jak często konserwować piłę do cięcia metalu?
Podstawową kontrolę stanu osprzętu, mocowań i czystości strefy pracy warto wykonywać przed każdą dłuższą pracą. Dokładniejszy przegląd prowadnic, napięcia taśmy, luzów i elementów bezpieczeństwa należy robić regularnie, zależnie od intensywności użytkowania.
Czy każda piła do metalu nadaje się do cięcia nierdzewki?
Nie. Stal nierdzewna wymaga odpowiedniego osprzętu i właściwej techniki, ponieważ łatwo się nagrzewa i może pogarszać trwałość źle dobranych zębów lub tarcz. Przed cięciem trzeba sprawdzić, czy osprzęt jest przeznaczony do tego materiału.