Wycinarka laserowa to maszyna tnąca, która rozdziela materiał za pomocą silnie skupionej wiązki światła. W praktyce jest to jedno z najdokładniejszych i najbardziej powtarzalnych rozwiązań do cięcia blach, tworzyw sztucznych, drewna, sklejki czy niektórych materiałów kompozytowych, ale nie każda technologia lasera nadaje się do każdego materiału. Jeśli celem jest wybór urządzenia lub zrozumienie jego działania, kluczowe są: rodzaj źródła lasera, obrabiany materiał, wymagana jakość krawędzi oraz koszty eksploatacji. Dobrze dobrana wycinarka laserowa pozwala ograniczyć obróbkę wykańczającą, przyspieszyć produkcję i uzyskać wysoką dokładność bez kontaktu narzędzia z detalem.
Czym jest wycinarka laserowa i jak działa
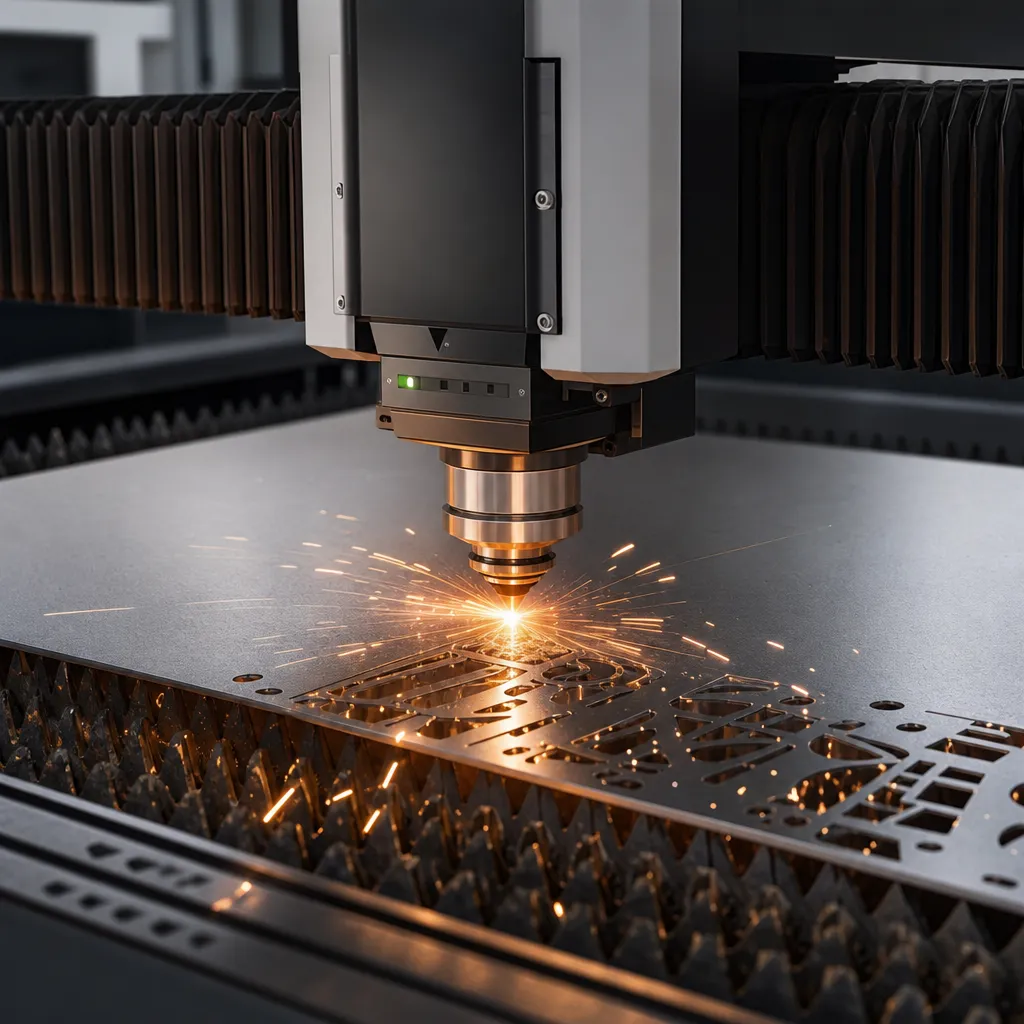
Wycinarka laserowa to sterowana numerycznie maszyna, która koncentruje energię promieniowania laserowego w bardzo małym punkcie. W tym miejscu materiał nagrzewa się do temperatury topnienia, spalenia albo odparowania, a szczelina cięcia jest dodatkowo oczyszczana gazem roboczym. Dzięki temu możliwe jest wykonanie cięcia o małej szerokości szczeliny i stosunkowo niewielkim wpływie cieplnym na otoczenie.
Typowy układ wycinarki obejmuje źródło lasera, układ optyczny lub światłowodowy, głowicę tnącą, stół roboczy, napędy osi oraz sterowanie CNC. Maszyna porusza głowicą albo materiałem według programu przygotowanego wcześniej w systemie CAD/CAM. Operator ustawia parametry procesu, takie jak moc, prędkość posuwu, pozycję ogniska i rodzaj gazu pomocniczego.
Najważniejsza cecha tej technologii to brak mechanicznego kontaktu narzędzia z materiałem. Oznacza to brak klasycznego zużycia ostrza, tarczy czy brzeszczotu. Zużywają się natomiast elementy eksploatacyjne związane z optyką, dyszami, filtracją oraz układem chłodzenia.
Rodzaje wycinarek laserowych i ich zastosowanie
Laser światłowodowy
Wycinarki fiber są dziś standardem przy cięciu metali. Dobrze sprawdzają się w obróbce stali konstrukcyjnej, nierdzewnej, aluminium, miedzi i mosiądzu, choć przy materiałach silnie odbijających wymagają właściwie dobranej konfiguracji maszyny. Ich mocną stroną jest wysoka sprawność energetyczna, dobra dynamika cięcia cienkich i średnich blach oraz niższe koszty eksploatacji niż w starszych rozwiązaniach CO2.
Laser CO2
Wycinarki CO2 są szeroko stosowane do materiałów niemetalicznych, takich jak akryl, drewno, sklejka, papier, karton, tkaniny, guma techniczna czy niektóre tworzywa. Mogą również ciąć część metali, ale w nowoczesnej produkcji metalowej częściej ustępują maszynom fiber. Ich zaletą jest dobra jakość obróbki wielu materiałów organicznych i możliwość grawerowania.
Laser do zastosowań specjalnych
W przemyśle spotyka się także rozwiązania do mikrobki, cięcia precyzyjnego lub obróbki materiałów specjalnych. W takich zastosowaniach znaczenie ma nie tylko rodzaj źródła, ale też jakość wiązki, stabilność procesu, system chłodzenia i kontrola położenia ogniska. To obszar bardziej zaawansowany niż standardowe cięcie warsztatowe czy produkcyjne.
Jakie materiały można ciąć wycinarką laserową
Możliwości cięcia zależą przede wszystkim od technologii lasera, konfiguracji głowicy, rodzaju gazu oraz reakcji materiału na temperaturę. Nie wystarczy założyć, że każda wycinarka laserowa poradzi sobie z dowolnym surowcem.
- Stal czarna i nierdzewna – typowy obszar pracy laserów światłowodowych.
- Aluminium – możliwe do cięcia, ale wymaga poprawnych parametrów i dobrej kontroli procesu.
- Miedź i mosiądz – materiały trudniejsze ze względu na odbijalność i przewodność cieplną.
- Sklejka, MDF, drewno – częste zastosowanie laserów CO2, zwłaszcza do detali i dekoracji.
- Akryl i niektóre tworzywa – laser daje czystą krawędź, ale nie każde tworzywo wolno obrabiać.
- Tkaniny, karton, papier – możliwe szybkie i precyzyjne wykrawanie bez docisku mechanicznego.
Szczególną ostrożność trzeba zachować przy tworzywach sztucznych. Niektóre podczas cięcia wydzielają szkodliwe lub korozyjne gazy. Dlatego materiał zawsze powinien być zweryfikowany pod kątem przydatności do obróbki laserowej, a układ odciągu i filtracji musi być dostosowany do rzeczywistych warunków pracy.
Najważniejsze parametry techniczne w praktyce
Przy ocenie, czy dana wycinarka laserowa nadaje się do konkretnej pracy, nie należy skupiać się wyłącznie na deklarowanej mocy źródła. W praktyce równie ważne są jakość wiązki, stabilność prowadzenia, oprogramowanie, dobór gazu i stan optyki.
| Parametr | Znaczenie w praktyce |
| Moc źródła | Wpływa na zdolność cięcia grubszych materiałów i tempo pracy, ale sama nie gwarantuje jakości. |
| Rodzaj lasera | Decyduje o tym, jakie materiały będą obrabiane najefektywniej. |
| Jakość wiązki | Wpływa na szerokość szczeliny, precyzję i jakość krawędzi. |
| Pole robocze | Określa maksymalny format detalu lub arkusza. |
| Prędkość pozycjonowania i cięcia | Wpływa na wydajność, ale musi być powiązana z realną jakością krawędzi. |
| Gaz pomocniczy | Ma wpływ na wygląd krawędzi, ilość zgorzeliny i stabilność procesu. |
| Dokładność i powtarzalność | Ważne przy produkcji seryjnej i częściach wymagających spasowania. |
| System odciągu i filtracji | Odpowiada za bezpieczeństwo, czystość procesu i trwałość maszyny. |
W codziennej pracy operatora istotne jest także ustawienie ogniska. Zbyt wysokie lub zbyt niskie położenie względem powierzchni materiału pogarsza jakość cięcia, zwiększa ilość przypaleń i może powodować niedocięcia lub nadmierny rozlew ciepła.
Jak dobrać wycinarkę laserową do rodzaju pracy
Do blach i produkcji metalowej
Jeśli dominującym materiałem są stale i metale kolorowe, zwykle właściwym kierunkiem jest wycinarka światłowodowa. Trzeba wtedy ocenić nie tylko grubości ciętych arkuszy, ale też udział cienkich detali, powtarzalność zleceń, wymagania co do jakości krawędzi i automatyzację załadunku. Inne potrzeby ma mały warsztat wykonujący krótkie serie, a inne zakład pracujący wielozmianowo.
Do reklam, modeli i materiałów niemetalicznych
Przy drewnie, sklejce, akrylu, kartonie czy tekstyliach często lepiej sprawdzają się systemy CO2. W takim zastosowaniu liczy się czystość krawędzi, stan odciągu, jakość prowadzenia i możliwość łączenia cięcia z grawerowaniem. Dobrze ocenić również, czy materiał ma tendencję do przypaleń na krawędziach.
Do jednostkowych detali i prototypowania
W pracy prototypowej ważne są łatwość programowania, szybkie przezbrojenie, wygodne ustawienie parametrów i sprawna obsługa plików. Sama szybkość nominalna maszyny ma wtedy mniejsze znaczenie niż elastyczność i niewielkie straty materiałowe.
Do produkcji seryjnej
Przy seriach ważniejsze stają się automatyzacja, stabilność procesu, powtarzalność wymiarowa, diagnostyka i serwis. Warto sprawdzić dostępność części eksploatacyjnych, wsparcie techniczne oraz integrację z magazynem blach, stołami wymiennymi i systemami sortowania detali.
Obsługa i bezpieczna eksploatacja
Wycinarka laserowa jest urządzeniem precyzyjnym, ale jednocześnie potencjalnie niebezpiecznym. Ryzyko dotyczy nie tylko samej wiązki, lecz także gorących krawędzi, dymów procesowych, odprysków, ruchomych osi oraz instalacji elektrycznej i gazowej. Bezpieczeństwo pracy ma pierwszeństwo przed wydajnością.
- Używaj maszyny zgodnie z klasą zabezpieczeń i instrukcją producenta.
- Nie otwieraj osłon i nie obchodź blokad bezpieczeństwa podczas pracy.
- Kontroluj stan szyb ochronnych, dysz i układu odciągu.
- Stosuj ochronę oczu tam, gdzie wymaga tego procedura stanowiskowa i typ urządzenia.
- Zabezpieczaj materiał przed przemieszczeniem i kontroluj płaskość arkusza.
- Utrzymuj porządek wokół maszyny, szczególnie przy materiałach palnych.
- Sprawdzaj szczelność oraz poprawność zasilania gazami roboczymi.
Ważnym elementem jest też kontrola ryzyka pożaru. Dotyczy to zwłaszcza cięcia materiałów organicznych, cienkich odpadów pozostających na stole oraz pracy z niewłaściwie ustawionym ogniskiem. Maszyna nie powinna pozostawać bez nadzoru, jeśli proces i obrabiany materiał stwarzają podwyższone ryzyko zapłonu.
Konserwacja i typowe objawy problemów
Regularna konserwacja ma bezpośredni wpływ na jakość cięcia, trwałość podzespołów i stabilność produkcji. Większość problemów zaczyna się od prostych przyczyn: zabrudzonej optyki, zużytej dyszy, niewłaściwego gazu, złego podparcia materiału albo zanieczyszczonego stołu.
Co kontrolować na bieżąco
- stan dyszy i jej osiowość względem wiązki,
- czystość szyb ochronnych i elementów optycznych,
- jakość oraz ciśnienie gazu pomocniczego,
- czystość stołu roboczego i rusztu pod detalem,
- sprawność odciągu i filtrów,
- temperaturę oraz poprawne działanie układu chłodzenia,
- luzy i stan prowadnic oraz napędów osi.
Typowe objawy i możliwe przyczyny
Niedocięcia materiału mogą wynikać z zabrudzonej optyki, źle ustawionego ogniska, zbyt dużej prędkości cięcia, zużytej dyszy albo niewłaściwego ciśnienia gazu.
Duży grat lub nalepienia na spodzie często wskazują na nieprawidłowy posuw, zły dobór gazu pomocniczego, uszkodzoną dyszę albo niestabilność materiału na stole.
Przypalone krawędzie są typowe dla źle dobranych parametrów przy materiałach organicznych, słabego odciągu lub zbyt długiego oddziaływania ciepła.
Spadek powtarzalności wymiarowej może oznaczać problemy z kalibracją osi, luzami mechanicznymi, dryfem ustawień albo niewłaściwym bazowaniem materiału.
Jeżeli problem dotyczy źródła lasera, elektroniki sterującej, układu wysokiego napięcia, chłodzenia lub toru optycznego wymagającego precyzyjnej regulacji, potrzebna jest prawidłowa diagnostyka serwisowa. Nie warto wykonywać samodzielnych ingerencji w elementy mające wpływ na bezpieczeństwo i geometrię pracy maszyny.
Najczęstsze błędy użytkowników
- Dobór maszyny tylko według mocy, bez analizy materiału i realnych zleceń.
- Cięcie materiałów niezweryfikowanych pod kątem emisji szkodliwych gazów.
- Zaniedbywanie czyszczenia optyki i wymiany zużytych dysz.
- Praca z niesprawnym odciągiem lub zapchanymi filtrami.
- Przyjmowanie jednego zestawu parametrów jako uniwersalnego dla wszystkich grubości i materiałów.
- Brak kontroli płaskości blachy i jakości podparcia detalu.
- Ignorowanie drobnych objawów pogorszenia jakości, które zwykle poprzedzają poważniejszą awarię.
- Obchodzenie osłon i blokad bezpieczeństwa dla przyspieszenia pracy.
Zalety i ograniczenia wycinarki laserowej
Zalety
- Wysoka precyzja i dobra powtarzalność cięcia.
- Mała szerokość szczeliny i możliwość wykonywania skomplikowanych kształtów.
- Brak kontaktu mechanicznego narzędzia z detalem.
- Łatwe przejście od prototypu do produkcji seryjnej.
- Możliwość integracji z oprogramowaniem CAD/CAM i automatyką produkcyjną.
- Ograniczenie liczby operacji wykańczających przy poprawnie dobranych parametrach.
Ograniczenia
- Nie każdy materiał nadaje się do cięcia laserowego.
- Jakość procesu silnie zależy od ustawień, optyki i gazu pomocniczego.
- Występuje strefa wpływu ciepła, choć zwykle mniejsza niż w wielu innych technologiach termicznych.
- Wymagany jest sprawny odciąg, filtracja i chłodzenie.
- Koszt zakupu i serwisu może być wysoki w porównaniu z prostszymi metodami cięcia.
Praktyczne wskazówki przed zakupem i podczas pracy
- Najpierw określ materiał – rodzaj lasera dobiera się do surowca, a nie odwrotnie.
- Patrz na cały proces – ważne są nie tylko parametry cięcia, ale też załadunek, odciąg i oprogramowanie.
- Weryfikuj jakość krawędzi na swoich detalach – próbki producenta nie zawsze odzwierciedlają realną produkcję.
- Nie oszczędzaj na filtracji – słaby odciąg pogarsza bezpieczeństwo i może obniżyć jakość obróbki.
- Prowadź harmonogram czyszczenia – regularna kontrola optyki i dysz ogranicza przestoje.
- Zapisuj sprawdzone parametry – baza ustawień dla konkretnych materiałów przyspiesza pracę i poprawia powtarzalność.
- Kontroluj stan stołu i rusztu – zabrudzenia i odkształcenia często powodują gorszy spód cięcia.
- Szkol operatorów – dobra wycinarka laserowa nie zastąpi poprawnej technologii i właściwej diagnostyki procesu.
FAQ
Do czego służy wycinarka laserowa?
Służy do precyzyjnego cięcia materiałów za pomocą skupionej wiązki laserowej. Najczęściej wykorzystuje się ją do blach, tworzyw, drewna, sklejki, akrylu, kartonu i detali wymagających dużej dokładności.
Jaka wycinarka laserowa będzie lepsza do metalu?
Do większości zastosowań związanych z cięciem metalu lepiej sprawdza się laser światłowodowy. Dobrze radzi sobie z cienkimi i średnimi blachami oraz zapewnia korzystną wydajność i sprawność energetyczną.
Czy laserem można ciąć każdy plastik?
Nie. Niektóre tworzywa podczas cięcia wydzielają substancje szkodliwe lub agresywne chemicznie. Przed obróbką trzeba sprawdzić, czy dany materiał jest dopuszczony do cięcia laserowego i czy instalacja odciągowa jest do niego przystosowana.
Od czego zależy jakość krawędzi po cięciu?
Od rodzaju lasera, jakości wiązki, ustawienia ogniska, prędkości posuwu, mocy, rodzaju i ciśnienia gazu pomocniczego, a także od stanu dyszy, optyki i samego materiału.
Dlaczego wycinarka laserowa zostawia grat lub nalepienia?
Najczęściej przyczyną są błędne parametry cięcia, zużyta lub uszkodzona dysza, zabrudzona optyka, niewłaściwy gaz pomocniczy albo niestabilne podparcie materiału. Objaw trzeba powiązać z warunkami procesu, a nie zakładać jedną przyczynę z góry.
Jak często wykonywać konserwację?
Codziennie warto kontrolować czystość stołu, dyszy, szyb ochronnych i działanie odciągu. Szerszy harmonogram zależy od intensywności pracy, rodzaju materiału i zaleceń producenta maszyny.
Czy wycinarka laserowa nadaje się do produkcji seryjnej?
Tak, pod warunkiem że jest właściwie dobrana do materiału, ma odpowiednią wydajność i zapewnia stabilność procesu. W produkcji seryjnej szczególnie ważne są automatyzacja, powtarzalność, serwis i dostępność części eksploatacyjnych.
Czy mocniejszy laser zawsze oznacza lepszą maszynę?
Nie. Większa moc pomaga w określonych zastosowaniach, ale sama nie przesądza o jakości i opłacalności pracy. Równie ważne są jakość wiązki, sterowanie, optyka, filtracja, chłodzenie i dopasowanie do realnych zadań.