Przecinarka plazmowa to urządzenie do szybkiego i precyzyjnego cięcia metali przewodzących prąd za pomocą silnie skoncentrowanego łuku elektrycznego i strumienia gazu. W praktyce oznacza to możliwość sprawnego rozdzielania stali, stali nierdzewnej czy aluminium bez kontaktu tarczy z materiałem. Technologia plazmowa jest powszechnie stosowana zarówno w warsztatach ślusarskich, jak i w produkcji przemysłowej, ponieważ dobrze łączy wydajność, powtarzalność i relatywnie niewielką strefę wpływu ciepła. Wybór odpowiedniej przecinarki plazmowej zależy jednak nie od samej mody, lecz od rodzaju materiału, grubości cięcia, sposobu zasilania i oczekiwanej jakości krawędzi.
Czym jest przecinarka plazmowa i jak działa
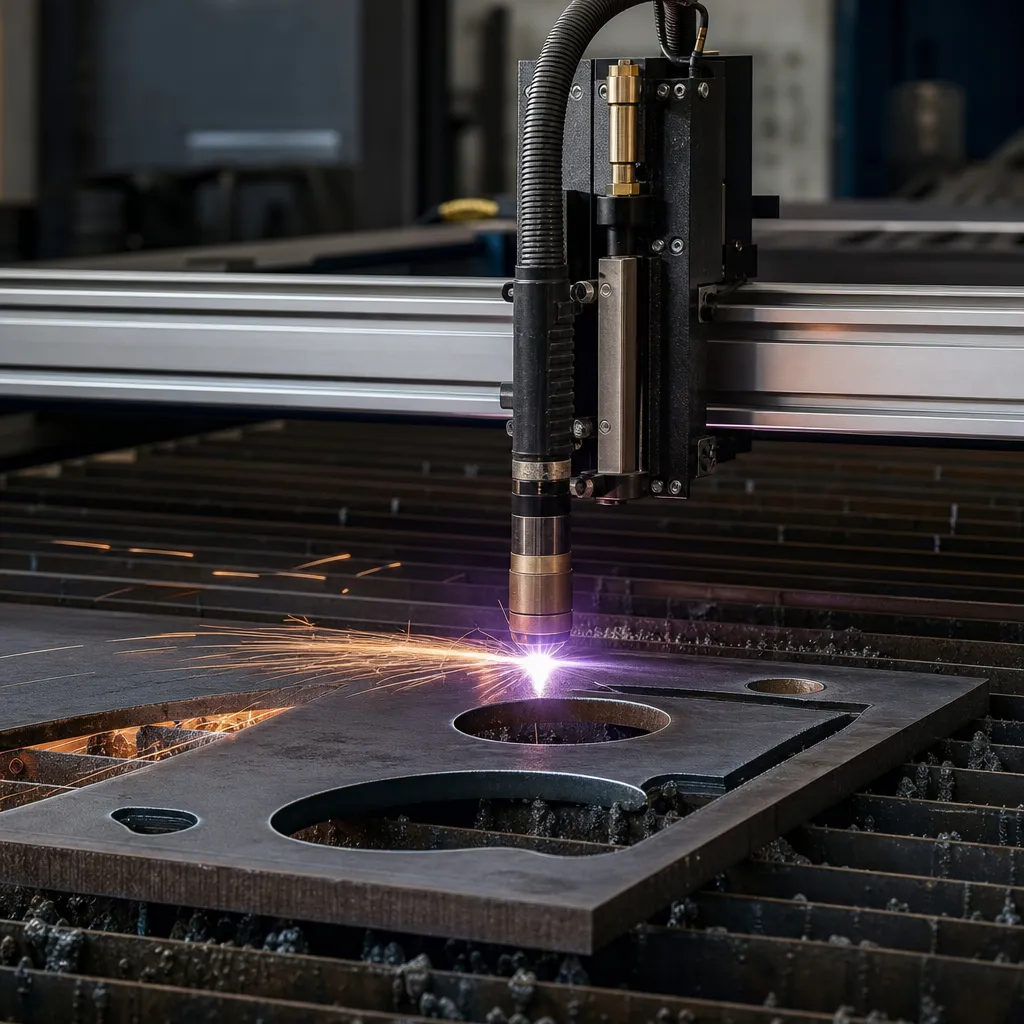
Przecinarka plazmowa to maszyna tnąca, która wykorzystuje łuk elektryczny zajarzony między elektrodą w palniku a obrabianym materiałem. Gaz roboczy przepływający przez palnik zostaje zjonizowany, czyli przekształcony w plazmę. Taki strumień plazmy osiąga bardzo wysoką temperaturę i dużą prędkość, dzięki czemu topi metal oraz wydmuchuje stopiony materiał ze szczeliny cięcia.
Warunkiem działania jest to, aby materiał był przewodzący elektrycznie. Dlatego przecinarka plazmowa nie służy do drewna, ceramiki, szkła czy tworzyw nieprzewodzących. Jej naturalnym obszarem pracy są stale węglowe, stale nierdzewne, aluminium, miedź, mosiądz i inne metale przewodzące.
W prostych urządzeniach warsztatowych operator prowadzi palnik ręcznie. W systemach przemysłowych palnik jest montowany na stole CNC, gdzie trajektoria ruchu i parametry cięcia są sterowane automatycznie. Zasada technologii pozostaje ta sama, ale różni się dokładność, powtarzalność oraz wydajność procesu.
Gdzie przecinarka plazmowa sprawdza się najlepiej
Technologia plazmowa jest szczególnie użyteczna tam, gdzie trzeba szybko przecinać blachy, profile, rury lub elementy konstrukcyjne z metalu. Jej przewaga nad cięciem mechanicznym polega na braku bezpośredniego kontaktu narzędzia z materiałem, co ogranicza siły skrawania i ułatwia obróbkę cienkich oraz średnio grubych elementów.
- cięcie blach stalowych i nierdzewnych,
- prace montażowe i naprawcze w warsztacie,
- przygotowanie detali pod spawanie,
- rozcinanie profili, rur i kratownic,
- demontaż konstrukcji stalowych,
- wycinanie kształtów na stołach CNC.
W zastosowaniach ręcznych przecinarka plazmowa jest ceniona za mobilność i szybkość uruchomienia. W produkcji seryjnej ważniejsze stają się stabilność łuku, jakość krawędzi, powtarzalność geometrii i współpraca z układami automatyki.
Najważniejsze parametry techniczne w praktyce
Przy wyborze przecinarki plazmowej nie warto skupiać się wyłącznie na deklarowanej „maksymalnej grubości cięcia”. Znacznie ważniejsze jest rozróżnienie między cięciem rozdzielającym a roboczym. Cięcie rozdzielające oznacza, że materiał da się przeciąć, ale krawędź może wymagać poprawek. Cięcie robocze to taki zakres, w którym urządzenie pracuje stabilnie i daje powtarzalny efekt.
Prąd cięcia
Natężenie prądu ma bezpośredni wpływ na zdolność cięcia i prędkość pracy. Wyższy prąd zwykle pozwala ciąć grubsze materiały, ale zwiększa też obciążenie palnika i elementów eksploatacyjnych. Do cienkich blach zbyt wysoki prąd bywa niekorzystny, bo pogarsza kontrolę nad szczeliną i może zwiększać odkształcenia termiczne.
Napięcie zasilania
Urządzenia jednofazowe są wygodne w mniejszych warsztatach i podczas prac montażowych. Modele trójfazowe lepiej znoszą długotrwałe obciążenie i zwykle oferują wyższy zakres pracy. W praktyce trzeba sprawdzić nie tylko napięcie zasilania, ale też wymagane zabezpieczenia oraz stabilność instalacji elektrycznej.
Cykl pracy
Cykl pracy określa, jak długo przecinarka może pracować przy danym obciążeniu bez przegrzania. To parametr często niedoceniany. Jeśli urządzenie ma ciąć sporadycznie, niższy cykl pracy może być akceptowalny. Przy pracy częstej lub seryjnej zbyt niski cykl pracy powoduje przestoje i irytujące wyłączenia termiczne.
Zajarzanie łuku
W przecinarkach stosuje się różne sposoby zajarzania. W praktyce ważne jest, czy układ umożliwia wygodny start cięcia na materiale oraz czy dobrze współpracuje z automatyką CNC. Dla użytkownika ręcznego liczy się łatwe i pewne zajarzanie, zwłaszcza na powierzchniach zabrudzonych lub malowanych.
Jakość sprężonego powietrza
W wielu przecinarkach plazmowych gazem roboczym jest sprężone powietrze. Jego jakość ma ogromne znaczenie. Wilgoć, olej i zanieczyszczenia skracają żywotność dysz i elektrod, destabilizują łuk oraz pogarszają jakość krawędzi. Nawet dobra przecinarka nie pracuje poprawnie przy słabym przygotowaniu powietrza.
Dobór przecinarki plazmowej do rodzaju pracy
Najrozsądniej dobierać urządzenie nie do pojedynczego zadania, lecz do rzeczywistego profilu pracy. Innej maszyny potrzebuje ślusarz wykonujący cięcia montażowe, a innej zakład produkcyjny tnący serie detali.
| Typ zastosowania | Na co zwrócić uwagę | Priorytet praktyczny |
|---|---|---|
| Warsztat hobbystyczny | Kompaktowa obudowa, zasilanie jednofazowe, prostota obsługi | Łatwość uruchomienia i niskie wymagania instalacyjne |
| Warsztat ślusarski | Stabilny cykl pracy, trwały palnik, dobre chłodzenie | Powtarzalność i odporność na częste użycie |
| Montaż i prace terenowe | Mobilność, odporność na warunki pracy, długość przewodów | Wygoda transportu i szybkie przygotowanie do cięcia |
| Produkcja CNC | Jakość łuku, kompatybilność sterowania, powtarzalność parametrów | Dokładność, seryjność i przewidywalna geometria cięcia |
Jeżeli najczęściej przecinasz cienkie blachy, ważniejsza będzie kontrola procesu i czystość krawędzi niż sama zdolność cięcia bardzo grubego materiału. Jeśli dominują profile i elementy konstrukcyjne, większe znaczenie mają zapas mocy, odporność urządzenia na długie obciążenie i trwałość eksploatacyjna palnika.
Materiały, jakość cięcia i ograniczenia technologii
Przecinarka plazmowa nadaje się do większości metali przewodzących, ale efekt końcowy zależy od rodzaju materiału, jego grubości, jakości powierzchni oraz prawidłowego doboru parametrów. Inaczej zachowuje się stal czarna, inaczej nierdzewna, a jeszcze inaczej aluminium czy miedź.
Stal węglowa
To materiał bardzo często cięty plazmą. Proces jest szybki, a przy dobrze ustawionych parametrach można uzyskać stosunkowo czystą krawędź i ograniczony gratu. To jedno z najbardziej naturalnych zastosowań tej technologii.
Stal nierdzewna
Cięcie jest efektywne, ale wymaga dbałości o parametry i stan osprzętu. Przy nieprawidłowym prowadzeniu palnika mogą pojawiać się większe nadtopienia i gorsza estetyka krawędzi niż w bardziej zaawansowanych technologiach cięcia.
Aluminium
Przecinarka plazmowa dobrze radzi sobie z aluminium, jednak ten materiał przewodzi ciepło inaczej niż stal i łatwiej reaguje na błędy operatora. Ważna jest stabilność łuku, odpowiednia prędkość posuwu i czyste dysze.
Miedź i mosiądz
Materiały te są cięte plazmą, ale ich właściwości cieplne i elektryczne mogą utrudniać uzyskanie idealnej krawędzi. W zastosowaniach precyzyjnych konieczna jest szczególnie dobra kontrola procesu.
Ograniczeniem technologii plazmowej jest to, że zwykle nie daje ona tak małej szczeliny cięcia i tak wysokiej jakości estetycznej jak niektóre technologie bardziej precyzyjne. W wielu pracach konstrukcyjnych nie ma to znaczenia, ale przy detalach ozdobnych lub elementach wymagających minimalnej obróbki wykończeniowej należy brać to pod uwagę.
Jak prawidłowo użytkować przecinarkę plazmową
Poprawna obsługa ma bezpośredni wpływ na bezpieczeństwo, jakość cięcia i trwałość osprzętu. Nawet dobre urządzenie będzie pracowało źle, jeśli operator prowadzi palnik z niewłaściwą prędkością albo używa zanieczyszczonego powietrza.
Przygotowanie stanowiska
Materiał powinien być stabilnie ułożony i dobrze podparty. Miejsce pracy musi być wolne od substancji łatwopalnych. Cięcie plazmowe generuje iskry, gorące odpryski, dym i promieniowanie łuku, dlatego potrzebna jest sprawna wentylacja lub odciąg miejscowy.
Prowadzenie palnika
Palnik należy prowadzić równomiernie. Zbyt wolny posuw zwiększa nagrzewanie materiału, ilość gratu i szerokość szczeliny. Zbyt szybki powoduje niepełne przecięcie i skośną krawędź. Bardzo ważna jest także prawidłowa odległość palnika od materiału, zgodna z rozwiązaniem danego systemu.
Dobór parametrów
Prąd cięcia, prędkość przesuwu i stan elementów eksploatacyjnych powinny być dopasowane do grubości i rodzaju metalu. Nie należy zakładać, że jeden zestaw ustawień będzie właściwy dla wszystkich materiałów. Praktyka warsztatowa pokazuje, że niewielka korekta parametrów może znacząco poprawić krawędź.
Uziemienie i połączenie masy
Niepewne podłączenie przewodu masowego często powoduje niestabilny łuk, problemy z zajarzaniem lub spadek jakości cięcia. Zacisk powinien mieć dobry kontakt z czystą metalową powierzchnią.
Konserwacja i elementy eksploatacyjne
W przecinarce plazmowej regularnej kontroli wymagają przede wszystkim dysza, elektroda, osłony palnika, przewody, filtry powietrza i układ chłodzenia, jeśli występuje. To właśnie osprzęt palnika w największym stopniu wpływa na stabilność łuku i geometrię szczeliny.
Objawy zużycia osprzętu
- trudniejsze zajarzanie łuku,
- nierówna szerokość cięcia,
- skośne krawędzie mimo prawidłowego prowadzenia,
- nadmierny grat,
- niestabilny dźwięk pracy,
- przegrzewanie końcówki palnika.
Dlaczego jakość powietrza jest tak ważna
Wilgoć i olej w sprężonym powietrzu przyspieszają zużycie elementów eksploatacyjnych i pogarszają cięcie. Dlatego warto stosować skuteczne odwadnianie i filtrację. W zastosowaniach intensywnych nie jest to dodatek, lecz warunek prawidłowej pracy.
Kiedy konieczny jest serwis
Jeżeli urządzenie ma problemy z elektroniką zasilającą, układem zajarzania, sterowaniem lub zabezpieczeniami termicznymi, potrzebna jest prawidłowa diagnostyka. Samodzielna ingerencja w układy wysokoprądowe i elementy mające wpływ na bezpieczeństwo nie jest dobrym rozwiązaniem bez wiedzy i odpowiednich narzędzi pomiarowych.
Najczęstsze błędy podczas cięcia plazmą
Wiele problemów przypisywanych urządzeniu wynika w rzeczywistości z błędów eksploatacyjnych. Rozróżnienie objawu od przyczyny jest tu bardzo ważne.
- używanie zużytej dyszy i elektrody zbyt długo,
- cięcie przy zbyt wilgotnym lub zaolejonym powietrzu,
- zbyt szybki lub zbyt wolny posuw palnika,
- nieprawidłowe podłączenie masy,
- praca bez skutecznej wentylacji i odciągu dymów,
- dobieranie urządzenia wyłącznie według maksymalnej grubości cięcia,
- ignorowanie cyklu pracy i przegrzewanie maszyny,
- eksploatacja uszkodzonych przewodów lub osłon palnika.
Zalety i ograniczenia przecinarki plazmowej
Zalety
- szybkie cięcie metali przewodzących,
- brak mechanicznego kontaktu narzędzia z materiałem,
- łatwe cięcie profili, rur i kształtów nieregularnych,
- możliwość pracy ręcznej i na stołach CNC,
- mniejsza strefa wpływu ciepła niż w wielu metodach termicznych,
- dobra wydajność warsztatowa i produkcyjna.
Ograniczenia
- cięcie tylko materiałów przewodzących prąd,
- jakość krawędzi zależna od stanu osprzętu i umiejętności operatora,
- powstawanie dymu, hałasu i odprysków,
- konieczność używania sprężonego powietrza o odpowiedniej jakości,
- przy bardzo wysokich wymaganiach estetycznych może być potrzebna dalsza obróbka krawędzi.
Praktyczne wskazówki, które realnie poprawiają pracę
- Zawsze oceniaj przecinarkę przez pryzmat grubości roboczej, a nie tylko granicznej zdolności przecięcia materiału.
- Dbaj o filtrację i osuszanie powietrza, bo to jeden z najtańszych sposobów na wydłużenie życia dysz i elektrod.
- Wymieniaj elementy eksploatacyjne zanim jakość krawędzi wyraźnie spadnie; zwlekanie zwykle zwiększa koszty.
- Ćwicz utrzymywanie stałej prędkości prowadzenia palnika, bo ma to większy wpływ na efekt niż przypadkowe zwiększanie prądu.
- Przed cięciem oczyść miejsce mocowania zacisku masowego do surowego metalu.
- Przy częstym cięciu seryjnym zwracaj uwagę na cykl pracy, ergonomię palnika i długość przewodów.
- Nie pracuj bez ochrony oczu, słuchu i odpowiedniej odzieży, ponieważ łuk plazmowy generuje silne promieniowanie i gorące odpryski.
- Jeśli jakość cięcia nagle się pogorszyła, najpierw sprawdź powietrze, osprzęt palnika i połączenie masy, zanim uznasz awarię elektroniki.
FAQ
Do czego służy przecinarka plazmowa?
Służy do cięcia metali przewodzących prąd, takich jak stal, nierdzewka, aluminium, miedź czy mosiądz. Wykorzystuje łuk elektryczny i strumień zjonizowanego gazu do stopienia oraz wydmuchania metalu ze szczeliny cięcia.
Czy przecinarka plazmowa tnie aluminium?
Tak, aluminium jest jednym z typowych materiałów obrabianych plazmą. Kluczowe znaczenie mają jednak prawidłowe ustawienia, stabilny łuk i dobry stan elementów eksploatacyjnych palnika.
Na co zwrócić uwagę przy wyborze przecinarki plazmowej?
Najważniejsze są: rzeczywista grubość robocza, cykl pracy, rodzaj zasilania, jakość palnika, dostępność części eksploatacyjnych oraz wymagania dotyczące sprężonego powietrza. Do pracy seryjnej trzeba zwracać uwagę bardziej na trwałość i powtarzalność niż na samą mobilność urządzenia.
Dlaczego przecinarka plazmowa tnie nierówno?
Najczęstsze przyczyny to zużyta dysza lub elektroda, zbyt duża prędkość albo zbyt wolny posuw, słaba jakość sprężonego powietrza oraz niepewne połączenie masy. Dopiero po wykluczeniu tych podstawowych rzeczy warto podejrzewać problem z samym źródłem prądu.
Czy przecinarka plazmowa nadaje się do pracy ręcznej?
Tak, wiele urządzeń jest przeznaczonych właśnie do pracy ręcznej w warsztacie i na montażu. Trzeba jednak pamiętać, że jakość cięcia będzie silnie zależała od doświadczenia operatora i stabilności prowadzenia palnika.
Jak często wymieniać dyszę i elektrodę?
Nie ma jednej uniwersalnej częstotliwości. Zależy ona od intensywności pracy, jakości powietrza, rodzaju materiału i poprawności ustawień. Wymiana jest uzasadniona wtedy, gdy pojawiają się problemy z zajarzaniem, wzrasta grat lub pogarsza się geometria cięcia.
Czy przecinarka plazmowa wymaga kompresora?
W wielu popularnych rozwiązaniach tak, ponieważ do pracy potrzebne jest sprężone powietrze. Istnieją też systemy wykorzystujące inne gazy robocze, ale w zastosowaniach warsztatowych najczęściej spotyka się właśnie układy powietrzne.
Czy plazma jest bezpieczna w małym warsztacie?
Tak, pod warunkiem zachowania zasad bezpieczeństwa. Konieczne są osłona oczu, ochrona słuchu, rękawice, odzież odporna na iskry oraz skuteczna wentylacja lub odciąg dymów. Nie wolno pracować w pobliżu materiałów łatwopalnych ani uszkodzonym urządzeniem.