Przecinarka taśmowa do metalu to maszyna przeznaczona do precyzyjnego cięcia stali, aluminium, mosiądzu, profili, rur i pełnych prętów za pomocą zamkniętej taśmy tnącej poruszającej się w jednym kierunku. W praktyce jest to jedno z najbardziej uniwersalnych urządzeń warsztatowych do cięcia materiału na odcinki, ponieważ łączy dobrą dokładność, stosunkowo mały ubytek materiału i spokojniejszą pracę niż wiele przecinarek tarczowych. Sprawdza się zarówno w małym warsztacie ślusarskim, jak i w produkcji seryjnej. O wyborze konkretnej maszyny decydują głównie przekrój ciętego materiału, rodzaj metalu, wymagana powtarzalność oraz intensywność pracy.
Czym jest przecinarka taśmowa do metalu i jak działa
Przecinarka taśmowa do metalu wykorzystuje stalową taśmę z uzębieniem, która jest zgrzana w zamkniętą pętlę i porusza się po kołach napędowych oraz prowadnicach. Zęby taśmy stopniowo usuwają materiał, a sam proces jest bardziej kontrolowany niż w przypadku agresywnego cięcia tarczą ścierną.
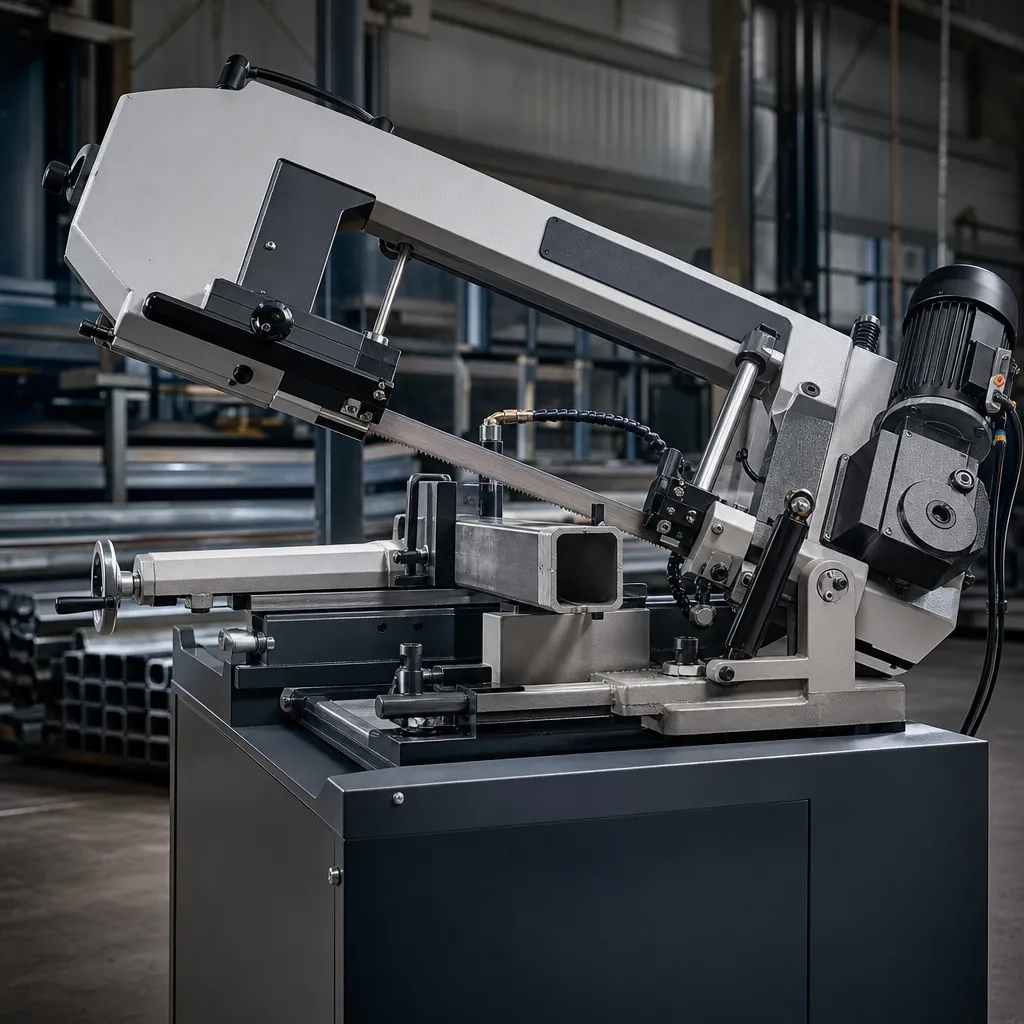
W wersjach warsztatowych materiał jest mocowany w imadle, a ramię tnące opuszcza się na detal ręcznie, grawitacyjnie albo hydraulicznie. W maszynach pionowych taśma porusza się w stałej strefie roboczej, a operator prowadzi materiał po stole. To ważne rozróżnienie, bo przecinarki poziome służą głównie do odcinania elementów, a pionowe częściej do cięcia kształtowego, szczelin i niestandardowych konturów.
Klucz do poprawnej pracy stanowią trzy elementy: właściwa prędkość cięcia, poprawnie dobrane uzębienie taśmy oraz odpowiednie naprężenie taśmy. Jeśli którykolwiek z tych parametrów jest niewłaściwy, pojawiają się problemy z prostoliniowością cięcia, trwałością brzeszczotu i jakością powierzchni.
Rodzaje przecinarek taśmowych do metalu
Przecinarka taśmowa pozioma
To najpopularniejszy typ w ślusarstwie, zakładach produkcyjnych i serwisach. Materiał leży w imadle, a ramię z taśmą schodzi w dół. Maszyna taka nadaje się do seryjnego docinania rur, kątowników, ceowników, płaskowników i wałków.
- dobra do cięcia odcinkowego,
- łatwa do ustawienia pod kątem w wielu modelach,
- często wyposażona w chłodzenie i regulację opadania ramienia.
Przecinarka taśmowa pionowa
W tej konstrukcji taśma pracuje pionowo, a materiał przesuwa się po stole roboczym. Takie urządzenie jest przydatne wtedy, gdy trzeba wycinać kształty, wykonywać cięcia nieregularne albo obrabiać mniejsze elementy z większą swobodą prowadzenia.
- lepsza do cięć kształtowych,
- wymaga większej wprawy operatora,
- mniej typowa do szybkiego odcinania grubych profili w serii.
Modele ręczne, grawitacyjne i półautomatyczne
W prostych przecinarkach operator steruje większością ruchów samodzielnie. W wersjach grawitacyjnych opadanie ramienia odbywa się pod wpływem ciężaru, ale z regulacją posuwu. W maszynach półautomatycznych część cyklu jest zautomatyzowana, co poprawia powtarzalność i wydajność przy większej liczbie powtórzeń.
Najważniejsze parametry techniczne w praktyce
Przy wyborze przecinarki taśmowej do metalu nie warto skupiać się wyłącznie na mocy silnika. O wiele większe znaczenie dla codziennej pracy mają zdolność cięcia, zakres prędkości taśmy, jakość prowadzenia i możliwość stosowania odpowiednich brzeszczotów.
| Parametr | Co oznacza | Znaczenie w praktyce |
|---|---|---|
| Zdolność cięcia | Maksymalny przekrój materiału przy cięciu prostym i pod kątem | Decyduje, czy maszyna poradzi sobie z rurą, profilem lub prętem o wymaganym wymiarze |
| Prędkość taśmy | Szybkość przesuwu taśmy tnącej | Powinna być dopasowana do stali konstrukcyjnej, nierdzewnej, aluminium i metali kolorowych |
| Szerokość taśmy | Szerokość brzeszczotu taśmowego | Szersza taśma zwykle lepiej trzyma kierunek przy prostym cięciu |
| Podziałka uzębienia | Liczba zębów na cal lub skok zębów | Wpływa na kulturę pracy, wydajność i ryzyko wyłamywania zębów |
| Prowadzenie taśmy | Układ rolek lub prowadników utrzymujących tor biegu | Ma wpływ na dokładność i ogranicza schodzenie taśmy z linii cięcia |
| Chłodzenie | Układ podawania cieczy chłodząco-smarującej | Poprawia trwałość taśmy i jakość cięcia przy twardszych materiałach |
| Imadło i nastawy kąta | Sposób mocowania materiału oraz regulacji cięcia ukośnego | Wpływa na powtarzalność i szybkość przezbrojenia |
Prędkość cięcia
Prędkość taśmy trzeba dopasować do rodzaju metalu. Stale zwykle tnie się wolniej niż aluminium. Zbyt wysoka prędkość powoduje przegrzewanie zębów i szybkie stępienie taśmy. Zbyt niska obniża wydajność i może pogarszać charakter skrawania. Dlatego bardzo przydatna jest płynna lub przynajmniej kilkustopniowa regulacja prędkości.
Szerokość i grubość taśmy
Szersza taśma lepiej utrzymuje linię prostego cięcia i jest korzystna przy większych przekrojach. Węższa sprawdza się lepiej przy cięciach krzywoliniowych w piłach pionowych. Grubość taśmy wpływa na sztywność i odporność na obciążenia, ale musi być zgodna z konstrukcją danej maszyny.
Podziałka uzębienia
To jeden z najważniejszych parametrów eksploatacyjnych. Drobne uzębienie stosuje się do cienkościennych profili i mniejszych przekrojów, a grubsze do większych pełnych materiałów. Zbyt gruby skok zębów w cienkiej ściance może prowadzić do zaczepiania i wyłamywania zębów. Zbyt drobny w grubym materiale spowalnia cięcie i zwiększa nagrzewanie.
Praktyczna zasada mówi, że w materiale powinno jednocześnie pracować kilka zębów. Dzięki temu taśma tnie stabilnie i nie uderza pojedynczym zębem o krawędź detalu.
Dobór przecinarki taśmowej do rodzaju pracy
Do małego warsztatu i prac serwisowych
Jeśli przecinarka taśmowa do metalu ma służyć do okazjonalnego docinania profili, rur i płaskowników, zwykle wystarcza model poziomy o kompaktowych wymiarach. Ważne są wtedy: łatwe mocowanie materiału, możliwość cięcia pod kątem, rozsądna kultura pracy i dostępność standardowych taśm.
Do ślusarni i produkcji jednostkowej
Tutaj większe znaczenie ma sztywność ramienia, stabilne prowadzenie taśmy, sprawne chłodzenie oraz powtarzalne ustawianie długości odcinków. Przy różnych materiałach przydaje się regulacja prędkości i możliwość szybkiego doboru taśmy o innym uzębieniu.
Do intensywnej pracy seryjnej
W produkcji ważna jest trwałość zespołów roboczych, kontrolowany posuw, efektywne chłodzenie, wysoka powtarzalność oraz szybkie przezbrojenie. W takich warunkach prosty model hobbystyczny zwykle nie zapewnia ani odpowiedniej wydajności, ani trwałości.
Do stali nierdzewnej i materiałów trudniejszych
Przy twardszych i bardziej wymagających stopach trzeba zwrócić szczególną uwagę na jakość taśmy, poprawne chłodzenie i staranne ustawienie parametrów. Materiał nierdzewny nie lubi przegrzewania, a błędny dobór prędkości i nacisku szybko niszczy uzębienie.
Jak dobrać taśmę tnącą do metalu
Sama przecinarka nie decyduje o jakości cięcia. Bardzo wiele zależy od właściwego doboru taśmy, czyli odpowiednika brzeszczotu w pile taśmowej.
Materiał taśmy
W praktyce często stosuje się taśmy bimetaliczne, ponieważ łączą sprężysty korpus z twardą krawędzią tnącą. To rozsądny wybór do większości zastosowań warsztatowych. W trudniejszych warunkach przemysłowych stosuje się również rozwiązania bardziej specjalistyczne, ale dobór zależy od rodzaju obrabianego stopu i skali pracy.
Uzębienie stałe i zmienne
Taśmy o zmiennej podziałce zębów często pracują spokojniej i lepiej radzą sobie z profilami oraz materiałem o zróżnicowanym przekroju. Ograniczają drgania i pomagają uzyskać równiejsze cięcie. To szczególnie przydatne przy cięciu rur, profili zamkniętych i cienkościennych elementów.
Rozwarcie zębów
Zęby są odpowiednio odginane na boki, aby szerokość rzazu była minimalnie większa niż grubość korpusu taśmy. Dzięki temu brzeszczot nie zaciera się w materiale. Niewłaściwe rozwarcie lub jego zużycie prowadzi do zwiększenia oporów i ściągania taśmy.
Obsługa, bezpieczna eksploatacja i konserwacja
Bezpieczeństwo przy pracy z przecinarką taśmową do metalu ma pierwszeństwo przed szybkością wykonania cięcia. Mimo że maszyna ta zwykle pracuje spokojniej niż przecinarka tarczowa, nadal stwarza realne zagrożenie urazem, pochwyceniem materiału i kontaktem z ruchomą taśmą.
Zasady bezpiecznej pracy
- zawsze mocuj materiał stabilnie w imadle lub zgodnie z przeznaczeniem stołu roboczego,
- używaj ochrony oczu, a przy dłuższej pracy także ochrony słuchu,
- nie pracuj z uszkodzonymi osłonami i niesprawnym wyłącznikiem,
- nie trzymaj dłoni w linii cięcia i nie poprawiaj detalu podczas pracy taśmy,
- usuń luźną odzież i zabezpiecz długie włosy,
- utrzymuj porządek wokół maszyny, aby odcięty materiał nie blokował ruchu.
Znaczenie prawidłowego naprężenia taśmy
Zbyt słabe naprężenie powoduje zbaczanie z linii cięcia, drgania i ryzyko spadania taśmy z kół. Zbyt duże zwiększa obciążenie łożysk, rolek prowadzących i samej taśmy, co może prowadzić do jej przedwczesnego pęknięcia. Właściwe napięcie należy ustawiać zgodnie z zaleceniami producenta maszyny i rodzaju brzeszczotu.
Chłodzenie i smarowanie skrawania
Jeżeli przecinarka jest wyposażona w układ chłodzenia, warto z niego korzystać zgodnie z przeznaczeniem. Ciecz chłodząco-smarująca ogranicza nagrzewanie strefy skrawania, poprawia odprowadzanie wiórów i może znacząco wydłużyć żywotność taśmy. Brak chłodzenia nie zawsze jest błędem, ale przy cięższej pracy zwykle oznacza szybsze zużycie narzędzia.
Konserwacja codzienna i okresowa
- czyść prowadnice i strefę roboczą z wiórów,
- sprawdzaj stan uzębienia oraz pęknięcia taśmy,
- kontroluj ustawienie prowadników przy taśmie,
- obserwuj stan rolek, łożysk i szczotek czyszczących,
- weryfikuj działanie imadła i mechanizmu opuszczania ramienia,
- pilnuj poziomu oraz czystości chłodziwa, jeśli układ występuje.
Najczęstsze problemy i błędy użytkowników
Cięcie ucieka na bok
Najczęstsze przyczyny to stępiona taśma, niewłaściwe naprężenie, źle ustawione prowadniki, zużyte rolki prowadzące albo zbyt duży nacisk podczas cięcia. Objaw nie oznacza automatycznie uszkodzenia maszyny. Często problem zaczyna się od niewłaściwie dobranej taśmy do przekroju materiału.
Taśma szybko się tępi
Powodami bywają zbyt wysoka prędkość, brak chłodzenia, nieodpowiednia podziałka zębów, zbyt agresywny posuw albo cięcie materiałów o nieznanej twardości bez korekty parametrów. Nowa taśma wymaga też spokojnego dotarcia, a nie natychmiastowej pracy z maksymalnym obciążeniem.
Taśma pęka
Możliwe przyczyny to nadmierne naprężenie, zużyte koła lub prowadniki, mikropęknięcia po kolizji z materiałem, niewłaściwe zgrzanie taśmy albo przeciążenie wynikające z błędnego posuwu. Trzeba sprawdzić nie tylko samą taśmę, ale również geometrię jej prowadzenia.
Powierzchnia cięcia jest chropowata
Zwykle odpowiada za to zły dobór uzębienia, zużycie krawędzi tnącej, drgania materiału lub niestabilne prowadzenie taśmy. Przy cienkościennych profilach problem bywa związany również z niewystarczającym podparciem materiału w imadle.
Zalety i ograniczenia przecinarki taśmowej do metalu
Zalety
- wąski rzaz i mniejsza strata materiału niż przy wielu metodach ściernych,
- dobra dokładność i powtarzalność cięcia,
- możliwość cięcia różnych przekrojów: rur, profili, prętów, płaskowników,
- niższa emisja iskier niż w przecinarkach ściernych,
- spokojniejsza praca i zwykle lepsza kontrola procesu,
- możliwość cięcia pod kątem w wielu konstrukcjach.
Ograniczenia
- wymaga poprawnego doboru taśmy i parametrów,
- stępiona lub źle napięta taśma szybko pogarsza jakość pracy,
- tańsze maszyny mogą mieć ograniczoną sztywność i dokładność,
- przy bardzo intensywnej produkcji konieczna jest regularna obsługa układu prowadzenia i chłodzenia,
- nie jest to urządzenie do każdego rodzaju cięcia kształtowego, szczególnie w wersji poziomej.
Praktyczne wskazówki przy zakupie i użytkowaniu
- Dobieraj zdolność cięcia do realnych przekrojów, a nie do sporadycznych wyjątków. Zbyt mała maszyna szybko okaże się ograniczeniem.
- Sprawdź dostępność taśm w odpowiedniej długości, szerokości i wariantach uzębienia przed zakupem urządzenia.
- Do profili cienkościennych wybieraj drobniejsze lub zmienne uzębienie, aby ograniczyć wyłamywanie zębów na krawędziach.
- Nie zwiększaj posuwu na siłę. Szybsze opuszczanie ramienia nie zawsze skraca czas pracy, a często skraca życie taśmy.
- Kontroluj prostopadłość cięcia na próbce materiału po wymianie taśmy lub regulacji prowadników.
- Przy dłuższych odcinkach stosuj podparcie materiału, aby ciężar nie skręcał profilu i nie zakłócał toru cięcia.
- Wprowadzaj nową taśmę stopniowo do pracy. Pierwsze cięcia wykonuj łagodniej, aby nie uszkodzić świeżych krawędzi tnących.
- Nie ignoruj nietypowego dźwięku i drgań, bo często są pierwszym sygnałem złego napięcia, zużycia prowadników lub nieprawidłowego doboru parametrów.
FAQ
Do czego służy przecinarka taśmowa do metalu?
Służy do precyzyjnego cięcia metalu na odcinki lub kształty, zależnie od typu maszyny. Najczęściej tnie się nią rury, profile, płaskowniki, kątowniki, wałki i pręty.
Jaka przecinarka taśmowa do metalu będzie dobra do warsztatu?
Do typowego warsztatu ślusarskiego zwykle sprawdza się pozioma przecinarka z imadłem, regulacją prędkości taśmy i możliwością cięcia pod kątem. Kluczowe są sztywność konstrukcji, dostępność taśm oraz łatwość ustawienia prowadzenia.
Jak dobrać uzębienie taśmy do materiału?
Dobór zależy od grubości ścianki, pełnego przekroju i rodzaju metalu. Cienkie profile wymagają drobniejszego uzębienia, a większe pełne przekroje mogą wymagać zębów o większym skoku. Ważne, aby w materiale jednocześnie pracowało kilka zębów.
Dlaczego taśma schodzi z linii cięcia?
Najczęściej winne są: stępiona taśma, złe naprężenie, błędnie ustawione prowadniki, zużyte elementy prowadzenia lub nadmierny posuw. Warto zacząć od kontroli taśmy i ustawienia prowadzenia, zanim podejrzewa się poważniejszą awarię.
Czy przecinarka taśmowa do metalu wymaga chłodziwa?
Nie każda praca wymaga intensywnego chłodzenia, ale przy częstym cięciu stali i twardszych stopów chłodziwo zwykle poprawia trwałość taśmy oraz jakość powierzchni. Jeśli maszyna ma układ chłodzenia, warto go utrzymywać w sprawności.
Jak rozpoznać, że taśma jest tępa?
Objawy to wolniejsze cięcie, wzrost temperatury, większy hałas, pogorszona jakość powierzchni, konieczność zwiększania nacisku oraz tendencja do zbaczania z linii cięcia. Czasem pojawiają się też intensywniejsze drgania.
Co jest ważniejsze: moc silnika czy jakość prowadzenia taśmy?
W praktyce przy wielu zastosowaniach większe znaczenie ma jakość prowadzenia taśmy, sztywność konstrukcji i poprawny dobór parametrów niż sama moc. Nawet mocniejsza maszyna nie będzie ciąć dobrze, jeśli taśma jest źle prowadzona lub źle dobrana.
Jak często wykonywać konserwację przecinarki taśmowej do metalu?
Podstawową kontrolę warto wykonywać przed każdą pracą i po jej zakończeniu. Obejmuje to czyszczenie wiórów, sprawdzenie taśmy, prowadników, imadła i chłodziwa. Przeglądy okresowe zależą od intensywności eksploatacji, ale nie powinny być odkładane do momentu wystąpienia awarii.