Piła panelowa to wyspecjalizowana maszyna do precyzyjnego rozkroju płyt drewnopochodnych, tworzyw i wybranych materiałów warstwowych w produkcji mebli oraz zabudów. Jej przewaga nad klasyczną pilarką stołową polega na kontroli formatowania dużych arkuszy, powtarzalności wymiarów oraz ograniczaniu wyszczerbień na krawędzi cięcia. W praktyce piła panelowa służy tam, gdzie liczy się szybki, prostoliniowy i dokładny podział płyt na gotowe formatki. Dobór właściwego typu urządzenia zależy głównie od skali produkcji, rodzaju materiału, oczekiwanej dokładności i dostępnej przestrzeni roboczej.
Czym jest piła panelowa i jak działa
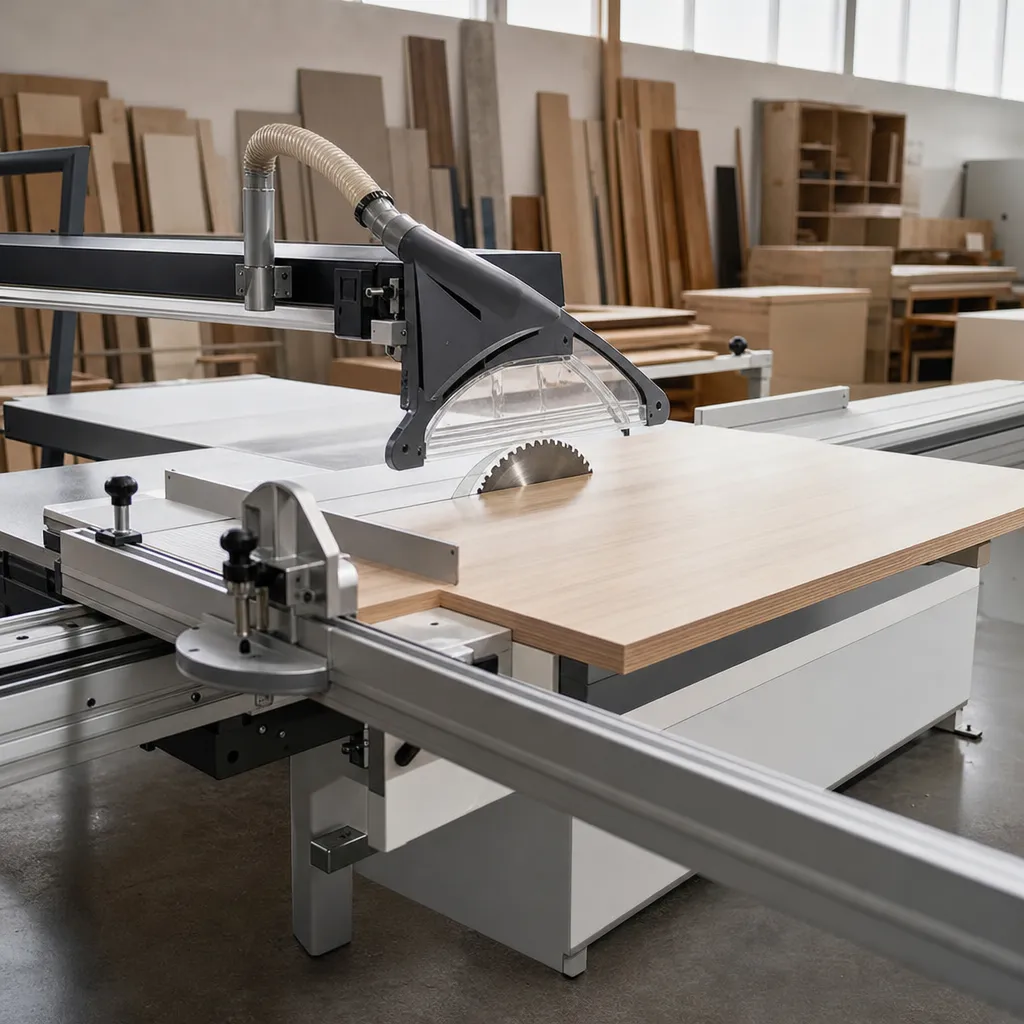
Piła panelowa, nazywana też pilarką panelową lub formatówką panelową, to maszyna przeznaczona do cięcia wielkoformatowych płyt. Najczęściej pracuje z płytą wiórową, MDF, HDF, sklejką, laminatem, kompaktami oraz niektórymi tworzywami sztucznymi. W odróżnieniu od pilarki stołowej nie opiera się na ręcznym prowadzeniu dużego arkusza po stole, lecz na kontrolowanym przesuwie materiału albo zespołu tnącego.
Zasada działania zależy od konstrukcji. W piłach poziomych pakiet lub pojedyncza płyta jest podawana na stół roboczy i dociskana belką, a agregat tnący wykonuje cięcie wzdłużne lub poprzeczne według zaprogramowanego wymiaru. W piłach pionowych płyta stoi niemal pionowo na podporach, a głowica tnąca porusza się w osi pionowej lub poziomej. Taki układ zmniejsza zapotrzebowanie na miejsce i ułatwia obróbkę dużych formatów.
Kluczowym elementem jest tarcza główna, a w wielu zastosowaniach także podcinak. Podcinak to mniejsza tarcza nacinająca warstwę dekoracyjną od spodu lub od strony wyjścia zęba, dzięki czemu ogranicza wyrwania laminatu i poprawia jakość krawędzi.
Rodzaje pił panelowych i ich zastosowanie
Piła panelowa pionowa
To rozwiązanie popularne w małych i średnich warsztatach, punktach usługowych oraz tam, gdzie liczy się oszczędność miejsca. Płyta ustawiana jest pionowo na podporach z listwami lub rolkami, a operator wykonuje cięcia pionowe i poziome przy użyciu przesuwanej głowicy.
Piła panelowa pionowa sprawdza się przy:
- docinaniu płyt meblowych na wymiar,
- rozkroju MDF i sklejki,
- pracach montażowych i usługowych,
- produkcji krótkich i średnich serii.
Jej ograniczeniem bywa mniejsza automatyzacja oraz niższa wydajność przy dużych wolumenach produkcji.
Piła panelowa pozioma
To maszyna typowa dla produkcji seryjnej i przemysłowego rozkroju płyt. Materiał leży poziomo na stole z poduszką powietrzną lub odpowiednim systemem przesuwu, a cykl cięcia może być sterowany ręcznie, półautomatycznie albo przez CNC.
Piła panelowa pozioma jest wybierana do:
- rozkroju pakietów płyt,
- produkcji mebli skrzyniowych,
- powtarzalnej produkcji elementów korpusowych,
- zakładów wymagających wysokiej wydajności i optymalizacji odpadu.
To rozwiązanie bardziej wydajne, ale zwykle droższe, cięższe i wymagające większej przestrzeni oraz lepszej organizacji transportu płyt.
Piła panelowa z CNC
Wersje sterowane numerycznie umożliwiają programowanie rozkroju, optymalizację sekwencji cięć, integrację z oprogramowaniem do rozkroju i etykietowania oraz ograniczenie błędów operatora. W praktyce CNC nie zmienia samej zasady cięcia, ale znacząco poprawia powtarzalność i organizację produkcji.
Najważniejsze elementy konstrukcyjne
Przy ocenie piły panelowej nie wystarczy spojrzeć na samą tarczę. O jakości i użyteczności maszyny decyduje cały układ prowadzenia, docisku i pozycjonowania.
Agregat tnący
Obejmuje silnik, wrzeciono, tarczę główną oraz często podcinak. Istotna jest stabilność obrotów pod obciążeniem, sztywność mocowania tarczy oraz dokładność ustawienia względem linii cięcia. Nawet dobra tarcza nie zapewni czystej krawędzi, jeżeli agregat ma luzy lub niewłaściwą geometrię.
Belka dociskowa
Jej zadaniem jest unieruchomienie płyty w trakcie cięcia. To ważne zwłaszcza przy materiałach laminowanych, cienkich albo podatnych na drgania. Niewystarczający docisk powoduje przesunięcia, odchyłki wymiarowe i pogorszenie jakości krawędzi.
Prowadnice i układ pozycjonowania
Dokładność rozkroju zależy od prostoliniowości ruchu głowicy lub chwytaków oraz od precyzji odczytu i ustawienia wymiaru. W maszynach do intensywnej produkcji znaczenie ma także trwałość prowadnic i odporność układu na zapylenie.
Stół roboczy i podparcie materiału
W piłach poziomych ważna jest jakość blatu, rolek i ewentualnej poduszki powietrznej. W piłach pionowych liczy się stabilne podparcie płyt, stan listew oporowych oraz możliwość bezpiecznego manewrowania dużym formatem.
Osłony i system bezpieczeństwa
Piła panelowa pracuje z dużą prędkością obrotową tarczy oraz znaczną energią skrawania. Dlatego osłony, wyłącznik awaryjny, układ hamowania, czujniki położenia i sprawny odciąg pyłu nie są dodatkiem, lecz podstawą bezpiecznej eksploatacji.
Parametry techniczne, które naprawdę mają znaczenie
Przy wyborze piły panelowej najłatwiej skupić się na samej mocy, ale w praktyce o przydatności maszyny decyduje zestaw parametrów roboczych. Nie każdy producent podaje je w identyczny sposób, dlatego warto oceniać ich praktyczne znaczenie.
| Parametr | Co oznacza | Znaczenie w praktyce |
|---|---|---|
| Typ konstrukcji | Pionowa lub pozioma | Wpływa na wydajność, ergonomię i zapotrzebowanie na miejsce |
| Długość i wysokość cięcia | Maksymalny format obrabianej płyty | Decyduje, czy maszyna poradzi sobie z pełnym arkuszem bez wstępnego docinania |
| Średnica tarczy | Rozmiar tarczy głównej | Wpływa na głębokość cięcia i dobór osprzętu |
| Podcinak | Dodatkowa tarcza nacinająca | Istotny przy laminatach i materiałach z dekoracyjną powierzchnią |
| Moc napędu | Zdolność utrzymania cięcia pod obciążeniem | Ważna przy gęstych płytach, pakietach i pracy wielozmianowej |
| Dokładność pozycjonowania | Powtarzalność ustawiania wymiaru | Kluczowa przy seryjnej produkcji i montażu bez poprawek |
| System sterowania | Ręczny, półautomatyczny, CNC | Wpływa na szybkość pracy, liczbę błędów i możliwość optymalizacji rozkroju |
| Odciąg pyłu | Skuteczność odbioru wiórów i pyłu | Wpływa na bezpieczeństwo, czystość cięcia i trwałość maszyny |
W praktyce równie ważne jak parametry katalogowe są: prostoliniowość cięcia, jakość krawędzi, łatwość ustawień, dostęp do serwisu i koszt materiałów eksploatacyjnych.
Dobór piły panelowej do rodzaju pracy
Mały warsztat stolarski lub montaż mebli
Jeżeli cięcie odbywa się głównie na pojedynczych płytach i nie ma miejsca na dużą linię rozkroju, zwykle lepszym wyborem jest piła panelowa pionowa. Taka maszyna zajmuje mniej przestrzeni, pozwala formatować duże płyty i upraszcza obsługę przy krótkich seriach.
Produkcja seryjna mebli
Przy większej skali pracy kluczowe stają się wydajność, powtarzalność oraz możliwość rozkroju pakietów. Wtedy uzasadniony jest wybór piły panelowej poziomej, najlepiej z automatycznym pozycjonowaniem i współpracą z oprogramowaniem rozkroju.
Materiały laminowane i elementy widoczne
Jeżeli jakość krawędzi ma znaczenie estetyczne, warto wybierać maszynę z podcinakiem oraz zadbać o prawidłowy dobór tarczy. Samo zwiększenie liczby zębów nie zawsze wystarczy. Liczą się także geometria zęba, stabilność materiału i brak bicia tarczy.
Tworzywa i materiały specjalne
Nie każda piła panelowa oraz nie każda tarcza nadaje się do tworzyw, płyt kompozytowych czy aluminium. Trzeba sprawdzić dopuszczenie producenta maszyny, odpowiednią geometrię tarczy i warunki odciągu. Nieprawidłowy dobór może prowadzić do przegrzewania, topienia materiału albo niebezpiecznego zakleszczenia.
Dobór tarczy do piły panelowej
Tarcza ma bezpośredni wpływ na jakość cięcia, obciążenie maszyny i trwałość napędu. Nie wolno zakładać, że jedna tarcza będzie dobra do wszystkich płyt i wszystkich zadań.
Przy doborze trzeba uwzględnić:
- średnicę tarczy zgodną z wymaganiami maszyny,
- średnicę otworu pasującą do wrzeciona,
- maksymalne dopuszczalne obroty tarczy,
- liczbę zębów dopasowaną do rodzaju cięcia i materiału,
- geometrię zęba, która wpływa na agresywność i jakość krawędzi,
- grubość rzazu, ważną dla obciążenia silnika i współpracy z podcinakiem.
Do płyt laminowanych zwykle stosuje się tarcze zapewniające czysty rzaz i dobrą kontrolę wyszczerbień. Do surowych płyt wiórowych lub sklejki można dopuścić tarcze bardziej wydajne, ale niekoniecznie dające tak gładką krawędź. Aluminium i niektóre tworzywa wymagają tarcz do tego przeznaczonych oraz odpowiednich warunków pracy. Nie należy montować tarcz nieprzewidzianych przez producenta urządzenia.
Bezpieczna obsługa i prawidłowa eksploatacja
Bezpieczeństwo przy pracy z piłą panelową zaczyna się przed włączeniem maszyny. Operator powinien sprawdzić stan tarczy, mocowanie, ustawienie osłon, działanie wyłącznika awaryjnego oraz drożność odciągu. Materiał musi być stabilnie podparty i wolny od ciał obcych, takich jak wkręty, zszywki czy elementy okuć.
Podczas cięcia należy:
- używać ochrony oczu i słuchu,
- utrzymywać porządek w strefie podawania i odbioru,
- nie sięgać w strefę cięcia podczas pracy tarczy,
- nie usuwać osłon i nie blokować zabezpieczeń,
- unikać wymuszania posuwu ponad możliwości maszyny i tarczy,
- zapewnić odpowiednie podparcie dużych formatek po stronie odbioru.
W piłach pionowych szczególne znaczenie ma właściwe oparcie płyty i kontrola jej środka ciężkości. W piłach poziomych istotne jest prawidłowe pozycjonowanie pakietu i kontrola działania docisków. Bezpieczeństwo ma pierwszeństwo przed szybkością wykonania rozkroju.
Konserwacja i diagnoza typowych problemów
Regularna konserwacja piły panelowej ogranicza przestoje i poprawia jakość rozkroju. Wiele problemów, które operator odbiera jako „słabą moc” albo „krzywe cięcie”, wynika nie z awarii silnika, lecz z zaniedbań eksploatacyjnych.
Co kontrolować na bieżąco
- czystość prowadnic i rolek,
- stan oraz czystość tarczy i podcinaka,
- dokładność pozycjonowania,
- luz na łożyskach i elementach ruchomych,
- wydajność odciągu pyłu,
- stan listew podporowych i powierzchni stołu,
- skuteczność docisku materiału.
Objaw: wyszczerbione krawędzie
Najpierw należy sprawdzić stan tarczy, poprawność doboru liczby zębów i geometrii, ustawienie podcinaka oraz stabilność materiału. Dopiero później warto podejrzewać problem z wrzecionem lub biciem osiowym. Częstą przyczyną jest również zanieczyszczona albo przegrzana tarcza.
Objaw: przypalanie materiału
Typowe przyczyny to tępa tarcza, zbyt mały lub nierówny posuw, niewłaściwa tarcza do materiału, bicie tarczy albo zabrudzenie żywicą. W przypadku tworzyw może chodzić nie o przypalanie, lecz o przegrzewanie i topienie krawędzi.
Objaw: odchyłki wymiarowe
W pierwszej kolejności trzeba sprawdzić prowadzenie materiału, ustawienie ograniczników, pracę belki dociskowej, luzy mechaniczne i kalibrację układu pomiarowego. Sam objaw nie oznacza jeszcze uszkodzenia sterowania.
Objaw: nadmierne drgania i hałas
Możliwe przyczyny to uszkodzona tarcza, niewłaściwe mocowanie, zużyte łożyska, zabrudzone kołnierze mocujące lub niewyważenie osprzętu. Taki objaw wymaga szybkiej reakcji, ponieważ wpływa zarówno na jakość cięcia, jak i bezpieczeństwo.
Najczęstsze błędy przy pracy z piłą panelową
- Dobieranie tarczy wyłącznie po średnicy, bez uwzględnienia materiału i geometrii zęba.
- Cięcie stępioną lub zabrudzoną tarczą, co obniża jakość i przeciąża napęd.
- Ignorowanie ustawienia podcinaka przy płytach laminowanych.
- Brak regularnego czyszczenia prowadnic, stołu i strefy odciągu.
- Wymuszanie zbyt szybkiego posuwu przy gęstych materiałach.
- Podpieranie dużej płyty w sposób prowizoryczny i niestabilny.
- Pomijanie kontroli równoległości oraz kalibracji po wymianie tarczy.
- Praca z usuniętymi osłonami lub niesprawnym systemem bezpieczeństwa.
Zalety i ograniczenia piły panelowej
Zalety
- Wysoka dokładność cięcia dużych płyt.
- Dobra powtarzalność wymiarów przy produkcji seryjnej.
- Lepsza ergonomia niż przy ręcznym rozkroju pełnych arkuszy na pilarce stołowej.
- Możliwość uzyskania czystych krawędzi, zwłaszcza z podcinakiem.
- Krótki czas przygotowania wielu formatek o powtarzalnych wymiarach.
- Łatwiejsza integracja z procesem produkcyjnym i optymalizacją rozkroju.
Ograniczenia
- Wyższy koszt zakupu i utrzymania niż w prostszych pilarkach.
- Wymagania dotyczące miejsca, odciągu i organizacji transportu materiału.
- Mniejsza uniwersalność niż w przypadku niektórych maszyn stolarskich wielozadaniowych.
- Konieczność dokładnej kalibracji i regularnej konserwacji.
- Uzależnienie jakości cięcia od właściwego doboru tarczy i ustawień.
Praktyczne wskazówki
- Przed zakupem określ, czy tniesz głównie pojedyncze płyty, czy pakiety. To zwykle rozstrzyga wybór między wersją pionową a poziomą.
- Jeżeli pracujesz na laminatach, nie traktuj podcinaka jako dodatku opcjonalnego. Często decyduje on o jakości gotowej formatki.
- Nie oceniaj maszyny tylko po mocy. Sztywność układu, dokładność prowadzenia i skuteczność docisku mają równie duży wpływ na rezultat.
- Utrzymuj tarcze w czystości. Nagromadzona żywica i pył mogą pogorszyć cięcie nawet wtedy, gdy krawędź zęba nie jest jeszcze wyraźnie stępiona.
- Po każdej wymianie tarczy sprawdź bicie, ustawienie oraz zgodność z kierunkiem obrotów.
- Nie magazynuj płyt w sposób utrudniający ich bezpieczne podanie do maszyny. Ergonomia transportu ma wpływ na dokładność i bezpieczeństwo.
- Regularnie kontroluj odciąg pyłu. Słaby odciąg pogarsza widoczność, zwiększa zabrudzenie mechanizmów i może obniżać jakość cięcia.
- Przy powtarzalnej produkcji korzystaj z list cięć i optymalizacji rozkroju, bo straty materiałowe często kosztują więcej niż różnica między prostszą a lepiej wyposażoną maszyną.
FAQ
Do czego służy piła panelowa?
Piła panelowa służy do dokładnego rozkroju dużych płyt na mniejsze formatki. Najczęściej wykorzystuje się ją w stolarstwie meblowym, produkcji zabudów oraz obróbce płyt drewnopochodnych.
Czym różni się piła panelowa od pilarki stołowej?
Piła panelowa jest zoptymalizowana do pracy z dużymi arkuszami i zapewnia łatwiejsze pozycjonowanie materiału oraz lepszą powtarzalność. Pilarka stołowa jest bardziej uniwersalna, ale przy pełnych płytach wymaga większego wysiłku operatora i dobrej organizacji podparcia.
Jaka piła panelowa będzie lepsza: pionowa czy pozioma?
Wersja pionowa zwykle lepiej sprawdza się w mniejszych warsztatach i przy ograniczonej przestrzeni. Wersja pozioma jest korzystniejsza przy produkcji seryjnej, dużym wolumenie i potrzebie automatyzacji rozkroju.
Czy każda piła panelowa nadaje się do cięcia laminatu?
Nie. Oprócz samej maszyny znaczenie ma tarcza, stabilność prowadzenia i obecność podcinaka. Przy laminatach jakość krawędzi zależy od całego układu tnącego, a nie tylko od mocy urządzenia.
Jak rozpoznać, że tarcza w pile panelowej jest tępa?
Typowe objawy to wyszczerbione krawędzie, przypalanie, większy hałas, wzrost oporu przy cięciu oraz gorsza jakość powierzchni po przejściu tarczy. Czasem przyczyną jest też zabrudzenie, dlatego tarczę warto najpierw dokładnie oczyścić.
Dlaczego płyta szczerbi się podczas cięcia?
Najczęściej winne są: źle dobrana lub stępiona tarcza, niewłaściwie ustawiony podcinak, zbyt słaby docisk albo luzy w prowadzeniu. Sam materiał również ma znaczenie, zwłaszcza przy laminatach o kruchej warstwie dekoracyjnej.
Jak często wykonywać konserwację piły panelowej?
Bieżące czyszczenie i kontrolę podstawowych elementów warto wykonywać codziennie lub po każdej intensywnej zmianie roboczej. Przeglądy dokładności, łożysk, prowadnic i ustawień powinny wynikać z intensywności użytkowania oraz zaleceń producenta.
Czy jedna tarcza wystarczy do wszystkich materiałów?
Nie. Drewno, płyty laminowane, sklejka, tworzywa i aluminium wymagają różnych geometrii zębów oraz innych parametrów pracy. Użycie niewłaściwej tarczy pogarsza jakość cięcia i może być niebezpieczne.